Oct 28, 2026
Tre millimeter rustfritt stål, 2500 mm lang, brettet til en U-kanal med to 90-graders bend og én 45-graders bend, og det ferdige panelet må boltes rett på en laserkuttet ramme uten et eneste omarbeid. Det er jobben en platebøyemaskin faktisk er kjøpt for. Ikke den tykkeste platen på verftet, og ikke den største tonnasjen i katalogen.
Start med konklusjonen. Spesifiser maskinen rundt den tyngste og lengste delen du forventer å sitere i løpet av de neste to årene, og legg deretter til omtrent 20 prosent av takhøyden. Tonnasje, bøyningslengde, halsdybde og kontrolltype følger alle av den enkelte delen. Alt annet, fra antall bakmåleakser til merket på hydraulikkpumpen, er sekundært og kan forhandles senere.
Det som følger er hvordan disse grensene beregnes, hvilke spesifikasjoner kjøpere oftest feilles, og spørsmålene som dukker opp i nesten hver ordreforespørsel.
En kantpress beskrives av tre primære kapasiteter, og vanligvis sammenlignes bare én av dem riktig før en bestilling legges inn.
Kraften en maskin må påføre ved midten av spennvidden bestemmes av arktykkelse, materialets strekkfasthet, dyseåpning og lengden på bøyningen. Luftbøying krever minst kraft. Boting eller coining, der stansen presser materialet helt inn i dysen, kan kreve flere ganger mer. Derfor betyr et nominelt tonnasje svært lite alene: 100 tonn med 16 mm V-dyse og 100 tonn med 6 mm V-dy er to helt forskjellige maskiner i praksis.
Den nominelle lengden i et modellnavn, for eksempel 2500 mm, er den maksimale arbeidsstykkets bredde, men avstanden mellom sidehusene er kortere. En 2500 mm maskin kan ha omtrent 2050 mm mellom rammer, så en del med dype returflenser kan være fysisk umulig å sette inn selv om den er kortere enn den nominelle lengden. Halsdybde og åpen høyde (dagslys) betyr like mye når delen er en boks, et skap eller en formet kanal i stedet for en flat stripe.
To maskiner med identisk tonnasje og identisk lengde kan avvike med en faktor på tre i pris utelukkende på grunn av hvordan de kontrollerer ramposisjonen. Fjæring endres med materialparti, kornretning og slitasje på verktøyet, så kontroll og kroning med lukket sløyfe betyr mye mer når du kjører små partier med variert arbeid enn når du kjører ett delenummer hele dagen.
Luftbøyekraft kan estimeres med formelen som kantpresseprodusenter har publisert i flere tiår: kraft per meter i kilonewton tilsvarer 650 multiplisert med kvadratet av arktykkelsen, delt på V-dyseåpningen. For bløtt stål tas dyseåpningen normalt til åtte ganger platetykkelsen. Tabellen nedenfor gjelder den formelen på tvers av tykkelsesområdet de fleste fabrikker oppgir.
| Arktykkelse | V-dyse åpning | Kraft per meter | Kraft for en 2,5 m bøy |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Behandle tabellen som et utgangspunkt i stedet for et endelig svar. Dype bøyninger, små dyseåpninger, høy strekkkvalitet og korte flenslengder presser den nødvendige tonnasjen opp, mens bøying av bare endene av en lang del presser lasten mot midten av stempelet, som er akkurat der nedbøyningen gjør mest vondt.
Tonnasje er bare halvparten av spesifikasjonen. Den andre halvdelen avgjør om arbeidsstykket i det hele tatt kan belastes, bøyes og fjernes. Arbeid gjennom disse før du signerer:
Det er her mesteparten av prisforskjellen sitter, og hvor det riktige svaret avhenger av jobbsammensetningen din snarere enn av budsjettet ditt alene.
Konvensjonelle hydrauliske bøyemaskiner bruk en mekanisk dybdestopp og en manuelt justert bakmåler. De er det fornuftige valget når arbeidet er repeterende, for det meste enkle 90-graders bøyninger, og operatøren kan ringe inn korreksjoner. Oppsett tar tid og avhenger av operatørens erfaring, men det mekaniske systemet er enkelt og billig å vedlikeholde.
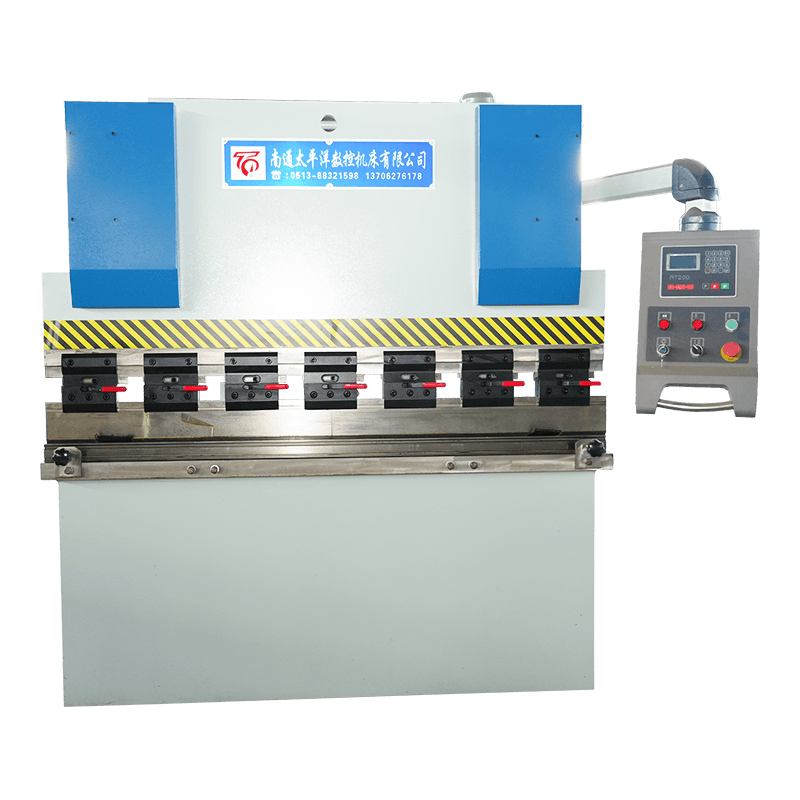
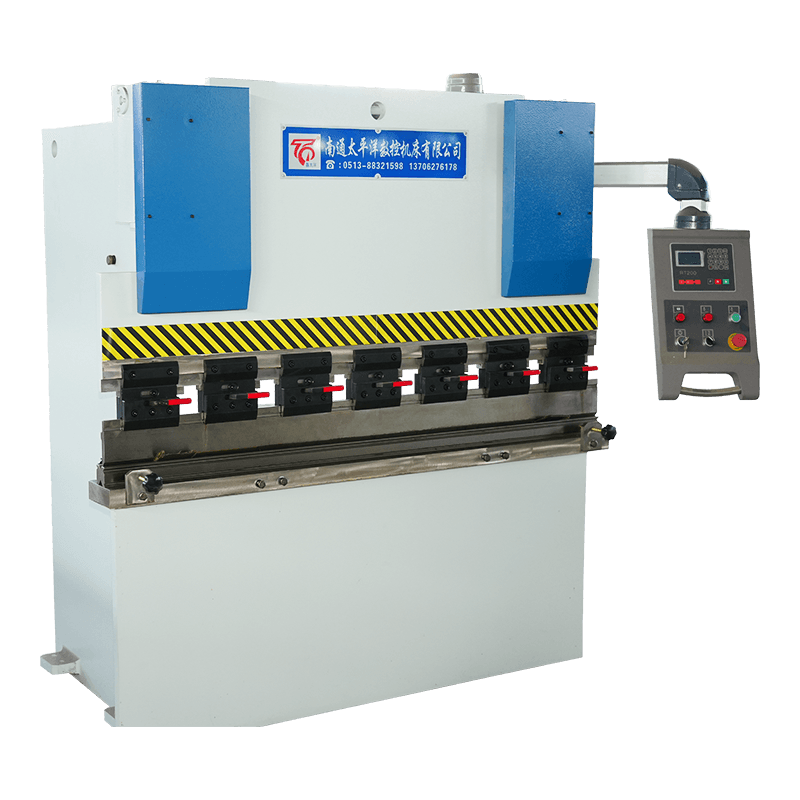 WC67Y-serien Hydraulisk platebøyemaskin En kostnadseffektiv NC kantpress med E21- eller RT200-kontroll, egnet for fabrikasjon, HVAC og generell produksjon. Se produkt →
Torsjonsaksel synkrone CNC-maskiner koble to sylindre med en torsjonsstang slik at begge endene av sylinderen beveger seg sammen, og legg til en numerisk kontroll for sylinderdybden og bakmålerposisjonen. De holder vinkelen bedre enn et rent mekanisk stopp, lagrer programmer for gjentatte jobber og håndterer blandede partier langt mer komfortabelt, til en moderat kostnadspremie.
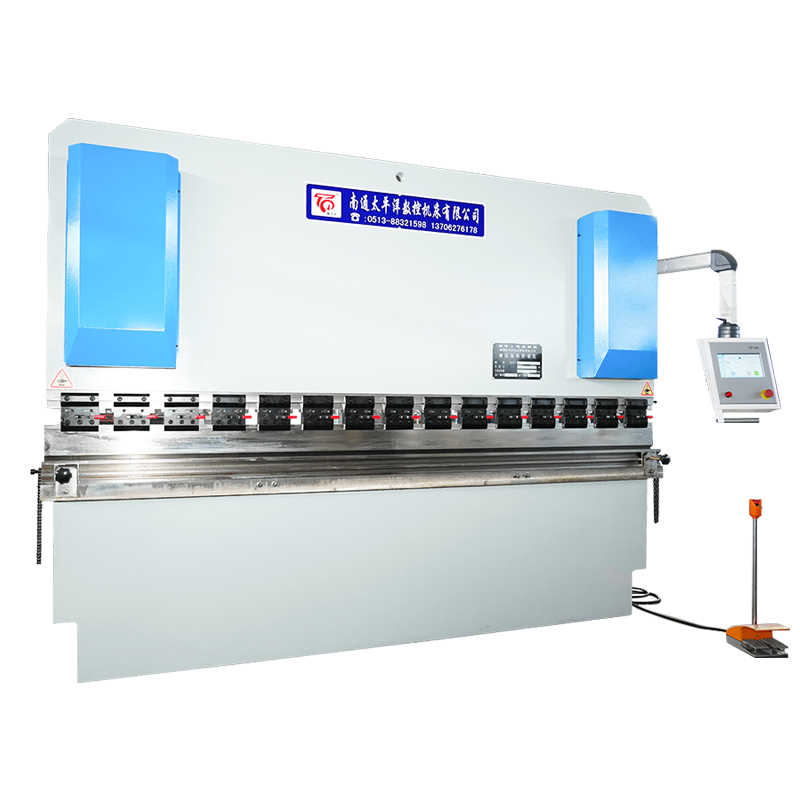 WC67K-serien torsjonsaksesynkron CNC hydraulisk bøyemaskin Mellomklasse CNC kantpress med TP10S eller DA41T kontroll, plassert mellom torsjonsaksel og elektrohydrauliske servoalternativer. Se produkt →
Elektrohydrauliske servo CNC-maskiner kontroller hver sylinder i en lukket sløyfe ved hjelp av proporsjonale ventiler og lineære skalaer, slik at ramposisjonen måles i stedet for antatt, og kontrollen kan korrigere for tilbakefjæring og nedbøyning i farten. De er det riktige svaret når vinkeltoleransen er trang, når batchene er små og blandede, eller når en operatør må kjøre flere maskiner.
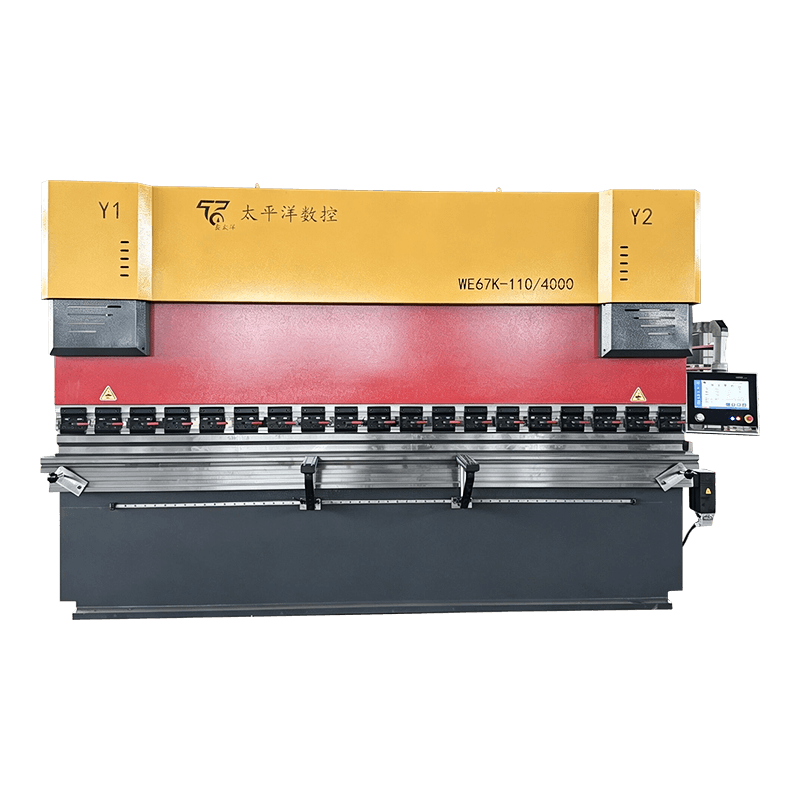 WE67K-serien elektrohydraulisk servo CNC hydraulisk bøyemaskin Høykvalitets presisjonskantpresse med lukket sløyfekontroll og Delem-, ESA- eller Cybelec-alternativer for komplekst platearbeid. Se produkt →
Hvis du fortsatt veier opp midt i det området, er en praktisk sammenligning av stasjonstyper og hvor hver enkelt lønner seg dekket i denne veiledningen. velge riktig CNC platebøyemaskin .
Samme tykkelse og samme dyse kan kreve veldig forskjellig kraft avhengig av hvor langt stansen beveger seg inn i materialet. Luftbøyning, der arket bare berører matrisskuldrene, er grunnlinjen. Bunnlegging og mynting multipliserer dette tallet, og multiplikatoren er grunnen til at en maskin som bøyer seg 4 mm komfortabelt i luft kan slite med det samme arket under myntingsverktøy.
Den praktiske konsekvensen er enkel. Hvis du kjøper tonnasje for luftbøying og senere bytter til myntverktøy for å treffe en stram indre radius, kan du finne deg selv utenfor maskinens nominelle kapasitet på en jobb du trodde var godt innenfor den.
Å forstå geometrien til bøyesonen forklarer de fleste av spesifikasjonsbeslutningene ovenfor. Stempelspissen presser arket inn i V-åpningen på dysen; dyseskuldrene setter den indre radiusen; dyseåpningen bestemmer både nødvendig kraft og minimum flenslengde.
De fleste tvister etter levering kommer fra en ufullstendig spesifikasjon i stedet for en defekt maskin. En nyttig forespørsel angir materialkvalitet og tykkelsesområde, maksimal bøyelengde, minste innvendige radius, minimum flens, vinkeltoleranse i grader, verktøystandarden du ønsker å bruke, og sikkerhetsstandarden maskinen må oppfylle. I Europa er hydrauliske kantpresser vanligvis spesifisert mot EN 12622; kjøpere i andre regioner bør angi tilsvarende lokale krav eksplisitt.
Et spørsmål verdt å stille før du signerer. Be leverandøren om å bekrefte tonnasjen som er tilgjengelig ved full nominell lengde, ikke bare ved midtspenn, og å oppgi hvordan maskinen kompenserer for ramsavbøyning. En produsent med egen konstruksjon, som f.eks Nantong Pacific CNC-maskinverktøy , skal kunne svare på begge skriftlig.
Den danner flatt ark til vinkler, kanaler, bokser og buede profiler ved å presse materialet mellom en stanse og en dyse. Typiske bruksområder inkluderer kabinetter, kanalføringer, braketter, chassisdeler, tak- og veggpaneler, og enhver del der et flatt emne må bli en tredimensjonal form.
For luftbøying, multipliser 650 med kvadratet av tykkelsen, del på V-dyseåpningen og gang med bøylengden i meter. Bruk deretter en materialfaktor: omtrent 1,5 for rustfritt stål og 0,5 til 0,6 for aluminium. Legg til takhøyde hvis du noen gang forventer å bruke myntverktøy.
Konvensjonelle hydrauliske maskiner passer enkelt, repeterende 90-graders arbeid der oppsetttiden ikke er kritisk. CNC-maskiner, spesielt elektrohydrauliske servotyper, betaler for seg selv når jobbsammensetningen er variert, vinkeltoleransen er trang, eller samme operatør kjører mer enn én maskin.
Sprekking kommer vanligvis fra bøying over en klippet eller laserkuttet kant med for liten innvendig radius for materialet, eller fra en bøyelinje som går langs rulleretningen. Springback er iboende for luftbøyning og vokser med strekkstyrke, så den trenger enten overbøyning eller vinkelkorreksjon med lukket sløyfe.
Det kan det, forutsatt at maskinen har nok tonnasje for den tykkeste jobben og nok lengde for den lengste, og forutsatt at du aksepterer at tynt materiale kan trenge annet verktøy. Tynn ark trenger en smal dyse og ofte en skarpere stans; tykt ark trenger en bred dyse og høyere tonnasje.
Sjekk sylinderens retthet og rammesprekker, hydrauliske lekkasjer, sylindertetninger, tilstanden til torsjonsstangen eller servoventiler, kontrollertilgjengelighet og reservedelsstøtte. Verktøy er ofte verdt mer enn maskinen, så bekreft at stansen og formen er matchet og ikke slitt forbi punktet for å holde en vinkel.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode