Oct 19, 2026
En produsent som vurderer tre tilbud for et 3 m beskyttelsespanel starter vanligvis med kontrollen: 2-akset, 4-akset eller elektrohydraulisk servo. Det er feil ende av avgjørelsen. Maskinen må først passe til delkonvolutten: tykkelse, bøyningslengde, materialfjæring og den minste innvendige radius verktøyet kan produsere. CNC gjentar deretter en kapabel prosess; det skaper ikke en.
Den samme logikken gjelder for skjæring, rulling, pressing og profilbøyning. Tilpass maskinfamilien til operasjonen, bruk deretter kontrollspesifikasjonen for å vurdere repeterbarhet og omstilling. Et kjøp av CNC-metallbearbeidingsutstyr er vellykket når den første produksjonen er kjedelig: samme bøyevinkel, samme kuttelengde, samme valsede diameter og ingen overraskende omarbeiding.
Begrepet brukes ofte løst. I en fabrikasjonsbutikk betyr det vanligvis maskinene som kutter og former plater, plater og profiler, ikke fresesentre. Kjøpsbeslutningen er delt inn i fem familier, og hver familie har et forskjellig «første spørsmål» som avgjør om maskinen skal tjene gulvplassen.
| Maskinfamilie | Primær jobb | Hva CNC legger til | Utvalgsfokus |
|---|---|---|---|
| Trykk på bremsen | Bøyer ark til vinkler og profiler | Bakgrunnsposisjonering, ramdybde, lagring av vinkeldata | Tonnasje per meter, bøyelengde, verktøy, kroning |
| Giljotinsaks | Kutter ark og tallerken til lengden | Bakmåler, slagkontroll, innstillinger for bladgap | Tykkelse, kuttlengde, hold-down, forvrengningskontroll |
| Platerulle | Danner sylindre, buer og skjell | Rulleposisjon, prebend-sekvens, gjenta oppskrifter | Rullantall, prebøy, diameter, tykkelse, flate ender |
| Hydraulisk presse | Former, stempler, retter og setter sammen | Trykk- og slagkontroll, reseptlagring | Tonnasje, sengestørrelse, dagslys, hastighet, vakthold |
| Profilbender | Kurver vinkler, kanaler, rør og seksjoner | Rulleposisjonering og repeterbare bøyesekvenser | Profilstørrelse, radius, verktøy, tilbakefjæring |
En kantpress er dimensjonert etter belastningen den kan bære ved bunnen av slaget, ikke etter tallet på kontrollen. For et gitt materiale og tykkelse øker nødvendig tonnasje med bøyelengden og faller med en bredere V-dyseåpning. Maskinbyggerens tonnasjekart er den pålitelige kilden. To andre punkter forårsaker de fleste tidlige problemer: om sengen og rammen kan bære full lengdelast uten avbøyning, og om verktøyet kan produsere den nødvendige innvendige radien uten å markere overflaten.
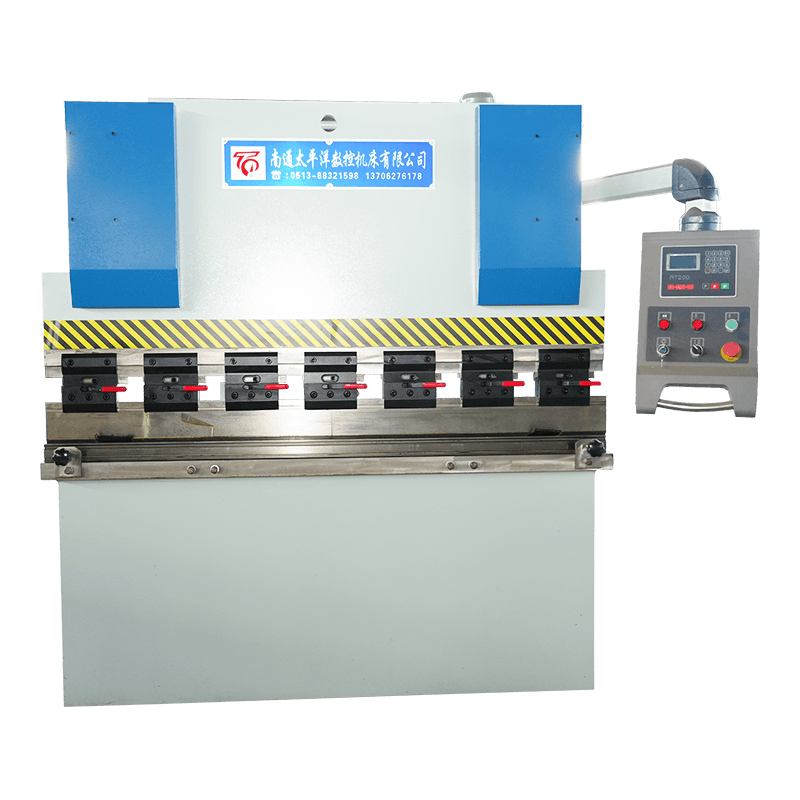
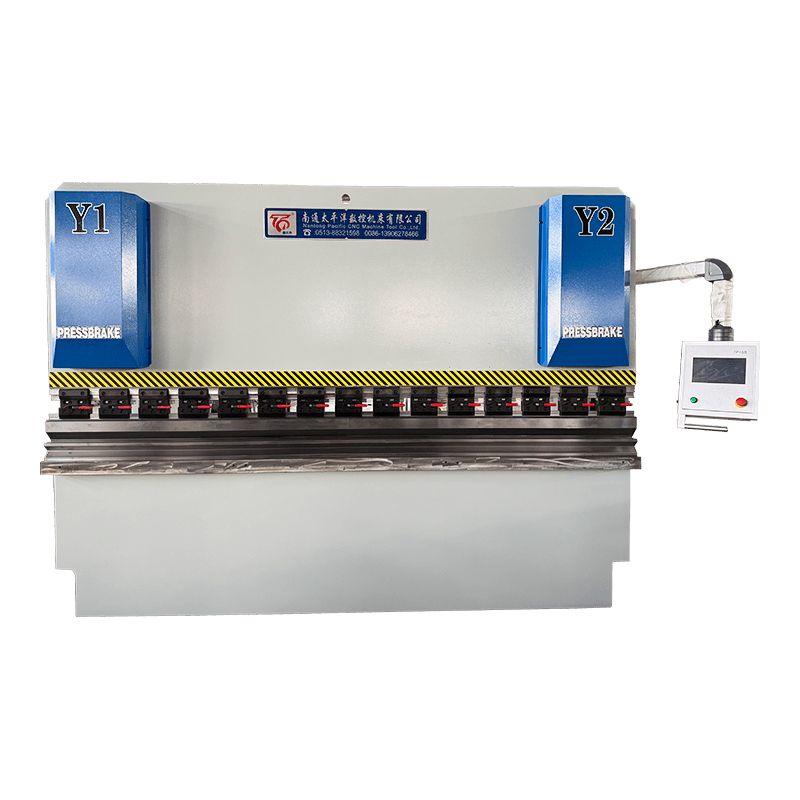
Kontrollarkitektur betyr noe etter det. En konvensjonell hydraulisk kantpresse kan være riktig for enkelt, lavt blandet arbeid. En torsjonsakse synkron CNC-maskin legger til kontrollert dybde og bakmålerposisjonering. En elektrohydraulisk servo CNC-maskin velges når vinkelkonsistens og veksling betyr noe over en bredere blanding. I den listede produktstrukturen er WE67K-serien en elektrohydraulisk servo CNC hydraulisk platebøyemaskin; WC67K er torsjonsaksesynkron; WC67Y er en hydraulisk maskin uten CNC i modellnavnet.
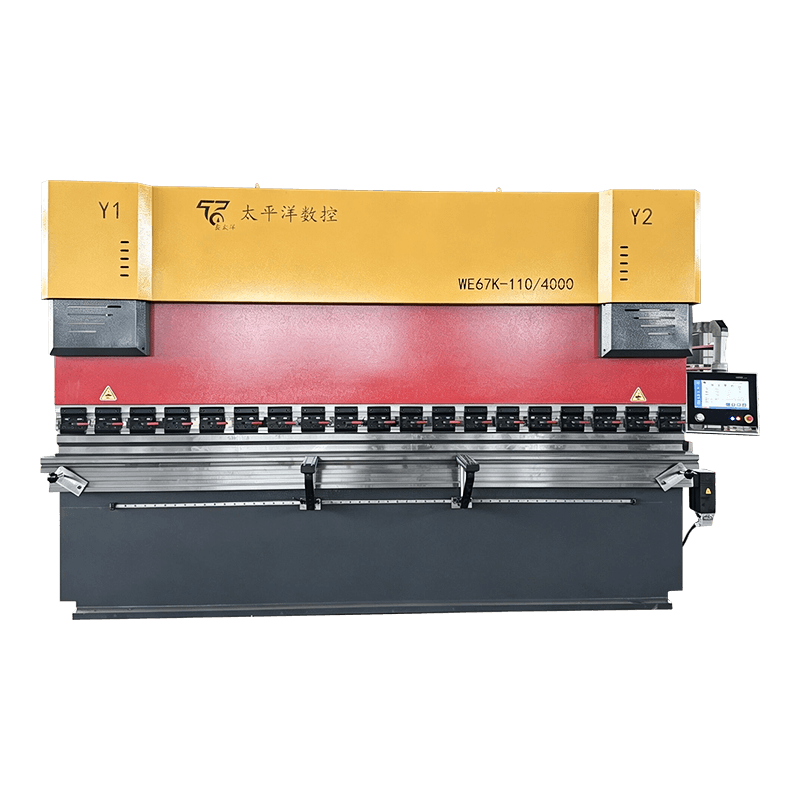 WE67K-serien elektrohydraulisk servo CNC hydraulisk platebøyemaskin WE67K-serien elektrohydraulisk servo CNC hydraulisk kantpress er en avansert presisjons bøyeløsning utviklet av Nantong Pacific CNC Machine Tool Co., Ltd. Se produkt →
For en dypere kjøpssekvens, se denne veiledningen til velge en CNC platebøyemaskin . Den nyttige ordren er delkonvolutt, verktøy, tonnasje, kontrollakser, deretter aksepttest. Å snu den rekkefølgen er hvordan butikker ender opp med en velutstyrt maskin som ikke kan kjøre jobben som rettferdiggjorde det.
Forenklet isometrisk visning. Proporsjoner er illustrative, ikke en maskintegning.
Giljotin- og svingbjelkesakser gjør begge rette kutt, men de klarer rake- og bladbevegelsen annerledes. En hydraulisk giljotin med CNC-bakmåler er vanlig for plate og lange emner; en svingbjelkemaskin kan passe til lettere ark og blandet arbeid. Kjøpssjekken er ikke slagfrekvensen alene. Bekreft maksimal tykkelse og lengde, justering av bladgapet, nedholdingskraft, repeterbarhet for bakmåleren og om smale strimler vil krølle seg.
QC11Y/K-serien er en CNC hydraulisk giljotin; QC12Y/K er en CNC hydraulisk svingbjelke. Begge er utvalg på serienivå, ikke et løfte om at enhver tykkelse vil kutte rent. Bladets tilstand, materialstyrke og operatørteknikk bestemmer fortsatt eggkvaliteten.
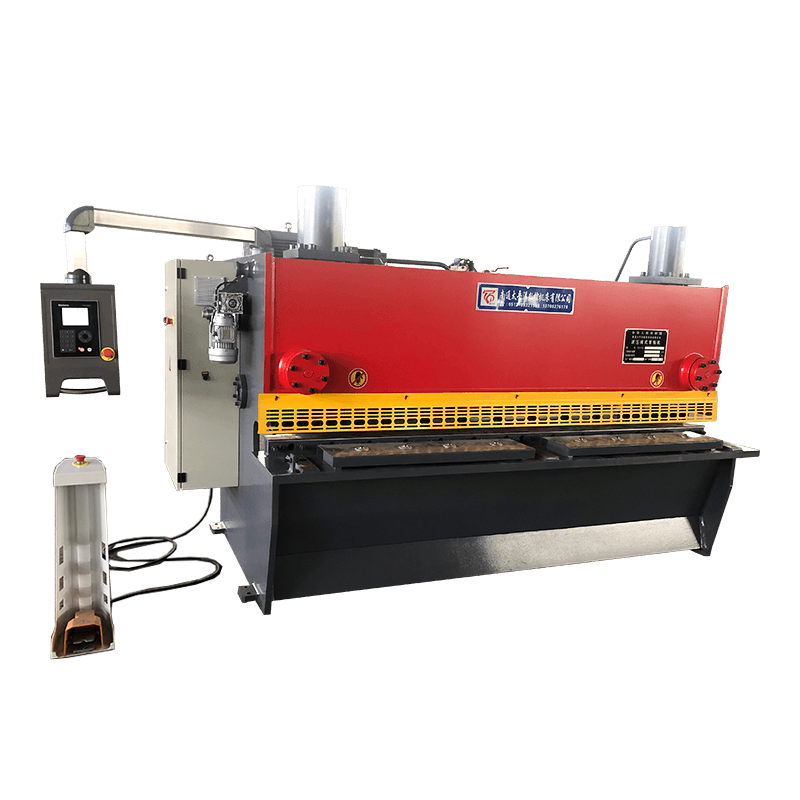 QC11Y/K CNC hydraulisk giljotinklippemaskin Se gjennom dette hydrauliske giljotinalternativet når du sammenligner skjærserier; den dekker 6–25 mm platetykkelse og motorisert bladklaringsjustering for nøyaktig kutting. Se produkt →
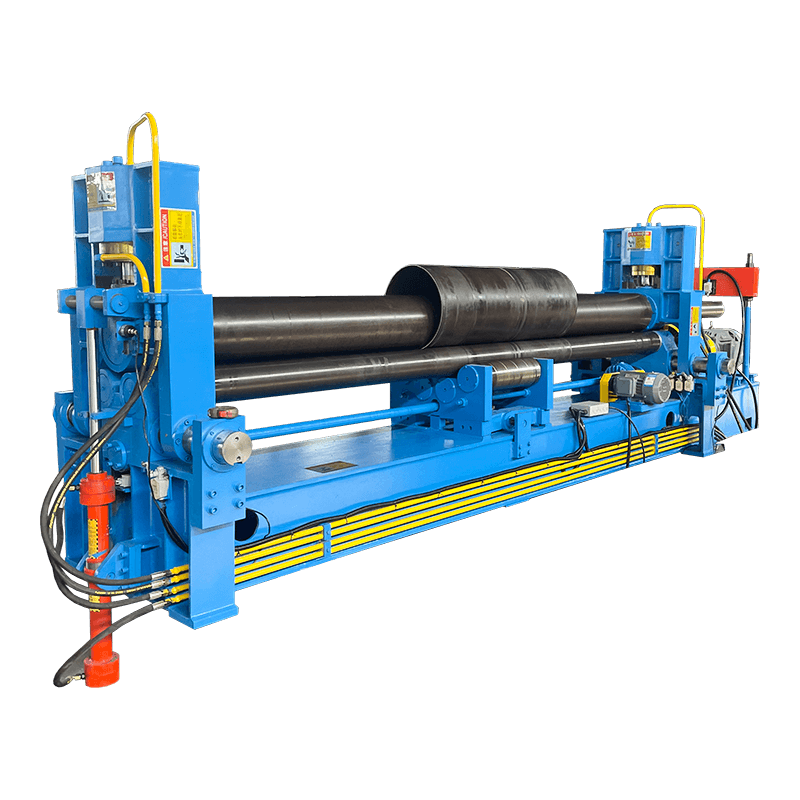
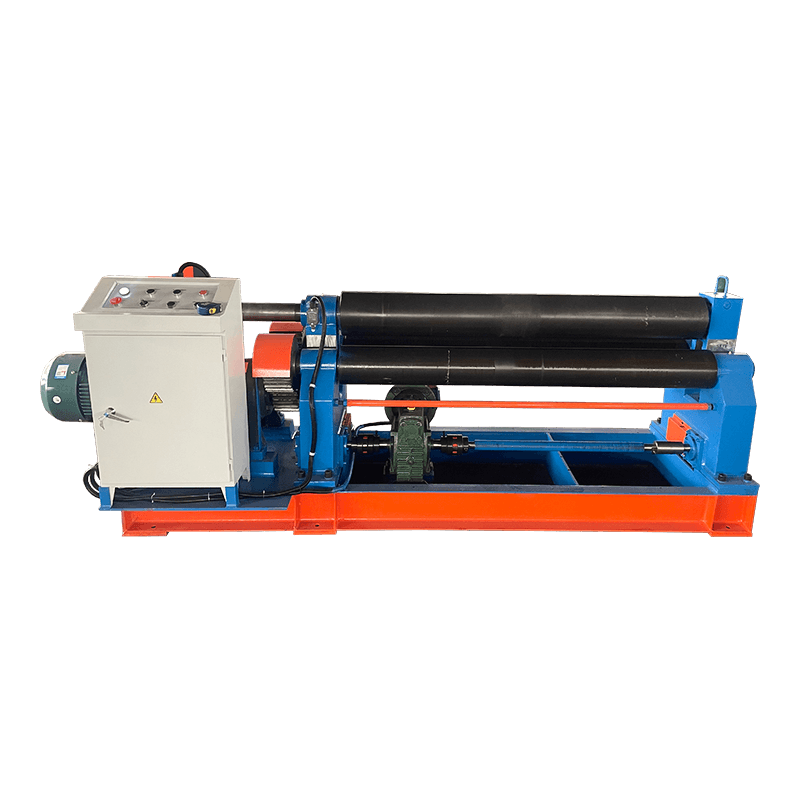
Rulling ser enkelt ut til den første sylinderen har flate ender. Tre-rulls symmetriske maskiner er grunnlinjen. Tre-rulls universelle hydrauliske maskiner legger til muligheten til å plassere ruller for prebøying; firerullsmaskiner reduserer håndteringen og kan forbøye begge ender mer praktisk. W11-, W11S- og W12-seriene i produktlinjen følger den progresjonen. For et fartøyskall er nøkkeldata platetykkelse, flytegrense, ferdig diameter, skalllengde og tillatt flat lengde.
En maskin som kan rulle diameteren, men som ikke kan forbøye tykkelsen, vil trenge ekstra håndtering eller sekundært arbeid. Be om en prøveperiode som inkluderer den faktiske materialkvaliteten og den verste slutttilstanden, ikke bare en demonstrasjon av mildt stål.
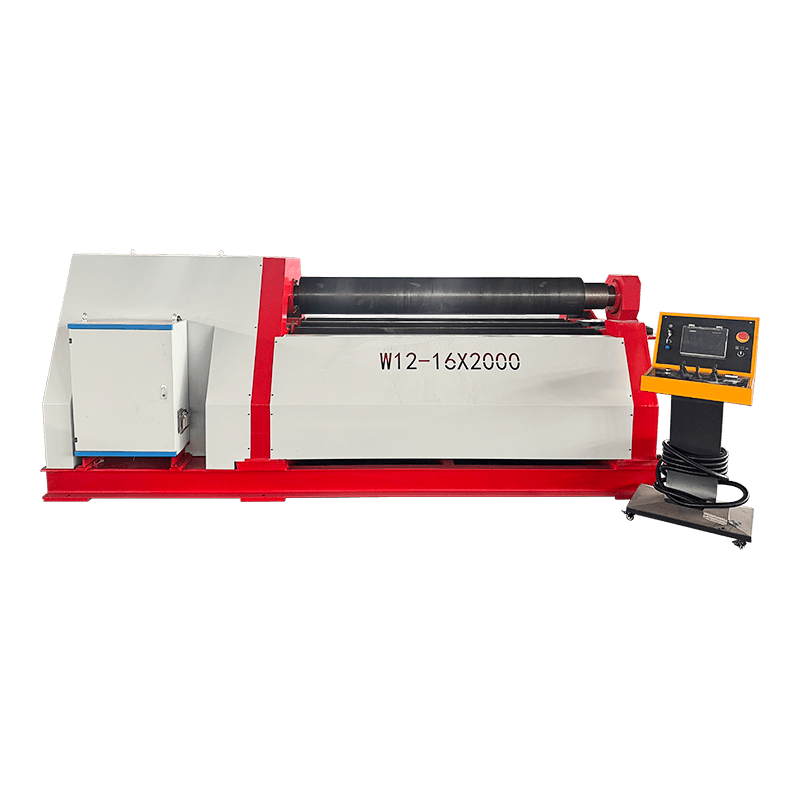 W12-serien fire-ruller hydraulisk platerullemaskin Tenk på denne serien med fire valser for forbøying og forming i ett oppsett; sjekk modellkapasiteten mot faktisk materialkvalitet og dårligste forhold før valg. Se produkt →
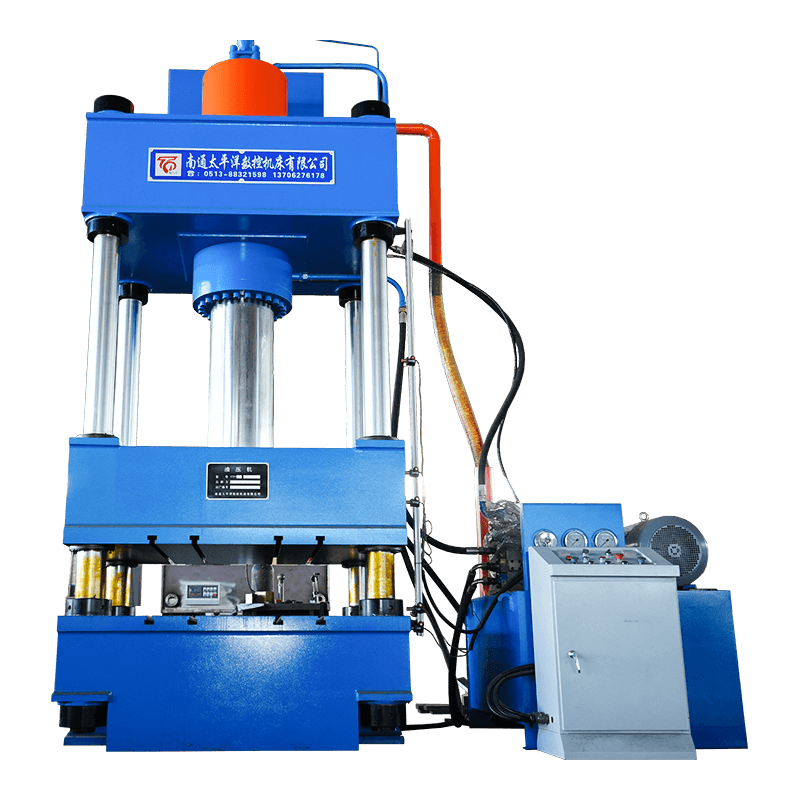
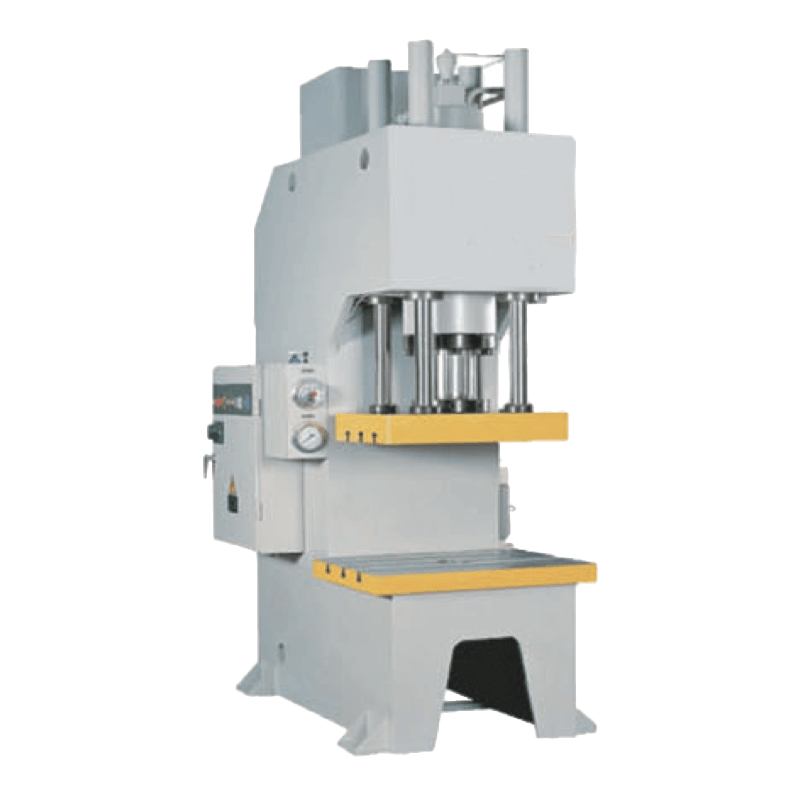
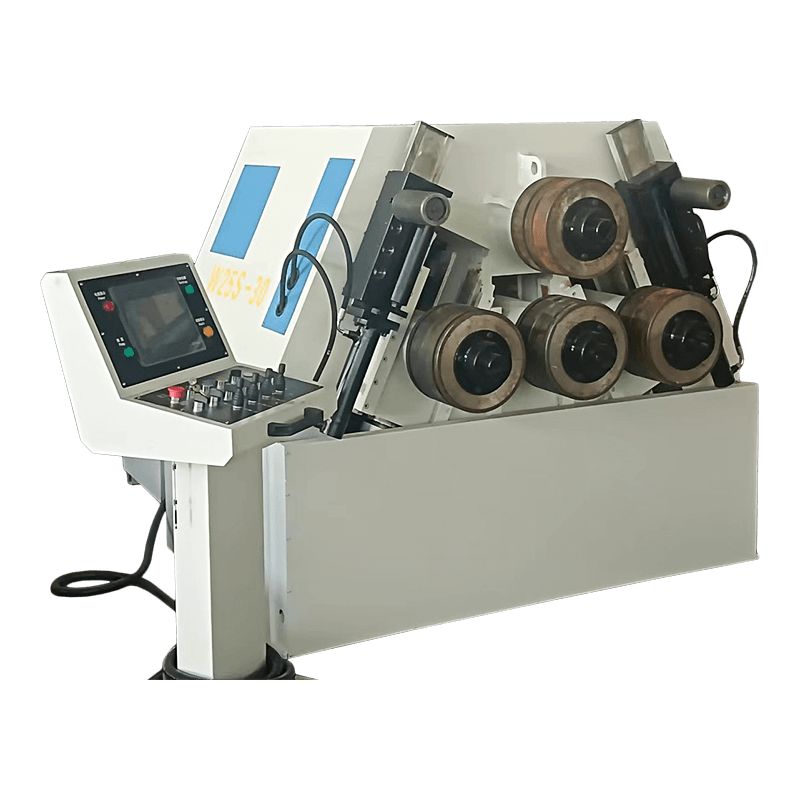
Fire-kolonne og én-søyle presser løser ulike tilgangsproblemer. En fire-søylepresse gir en stiv ramme og jevn føring for forming, stempling og retting; en enkeltsøylepress åpner fronten og siden for lange eller vanskelige deler. På spesifikasjonsarket, sammenlign tonnasje, sengstørrelse, dagslys, slag, tilnærmingshastighet og om kontrollen kan lagre oppskrifter. For profiler håndterer en hydraulisk seksjonsrullemaskin som W24S vinkler, kanaler og rør, men verktøysettet og tilbakefjæringskompensasjon avgjør resultatet. Kjøp verktøypakken med maskinen, ikke etter den første jobben.
Nantong Pacific CNC Machine Tool, basert i Haian Economic and Technological Development Zone, viser mer enn 20 000 kvadratmeter med produksjonsareal og et produktspekter som dekker bøye-, skjær-, valse-, hydrauliske presse- og profilbøyemaskiner. Selskapet oppgir at det bygger standardserier og ikke-standardutstyr og eksporterer til Sørøst-Asia, Europa, USA og Midtøsten. Disse faktaene har betydning på kortlistestadiet, men de erstatter ikke en prosessrevisjon.
Be om maskinens lastdiagram, verktøytegning, elektriske og hydrauliske skjemaer, reservedelsliste og en sjekkliste for overlevering. Spør hvem som støtter installasjon og hvilken responstid som tilbys i din region. Produktstrukturen er bred, men det endelige valget kommer likevel ned til delen og akseptprøven.
Kilde: Nantong Pacific CNC Machine Tool produktstruktur. Teller viser listede serier, ikke produksjonskapasitet.
Ikke la kontrolletiketten avgjøre kjøpet. Skriv delkonvolutten, materiale, toleranse og batchstørrelse på én side. Bruk den siden til å dimensjonere kantpressen, saksen, valsen, pressen eller profilbøyeren. Sammenlign deretter hvordan hver leverandør beviser maskinen fra din side. Hvis prøvedelen er riktig, blir installasjonssamtalen forutsigbar. Hvis den ikke er det, vil ingen kontrollspesifikasjon redde prosjektet.
Det dekker maskiner som skjærer og former metall, som CNC kantpresser, giljotinsakser, platevalser, hydrauliske presser og profilbøyere. Kontrollen håndterer repeterbare posisjons- og prosessinnstillinger; maskinrammen og verktøyet gjør formingen.
Prisen avhenger av maskintype, størrelse, kontrollakser, verktøy og akseptkrav. En liten hydraulisk kantpress og en stor elektrohydraulisk servomodell sitter i svært forskjellige braketter. Be om en oversikt over maskin, verktøy, installasjon, opplæring og reservedeler.
En hydraulisk bøyemaskin bruker hydraulisk kraft for å flytte stemplet. En CNC-bøyemaskin legger til kontrollert posisjonering av ram og bakmåler, ofte med vinkel- og verktøydata lagret i et program. Noen maskiner er både hydrauliske og CNC.
Start med det tykkeste materialet, maksimal bøyelengde, minste innvendige radius og forventet batchblanding. Kontroller deretter tonnasje per meter, bunn- og ramsavbøyning, verktøy, bakmåleakser og sikkerhetsanordninger. Kjør en prøvedel før du godtar maskinen.
Sjekk maksimal tykkelse og bredde, minimum rullediameter, forbøyningsevne, rulleplassering og flat lengde som er igjen i hver ende. For tunge plater, bekreft flytestyrken maskinen er vurdert for, ikke bare kapasitet av bløtt stål.
Ja, hvis tonnasje, sengestørrelse, dagslys, slaglengde og hastighet passer verktøyet. Tilpasset arbeid trenger også et dysesett, trykkkontroll og vakthold. Se gjennom lastdiagrammet og kjør en prøve med det tiltenkte materialet før pressen installeres.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode