Oct 20, 2026
Seks millimeter bløtt stål, 3000 mm langt, 250 stk i måneden. Disse tre tallene avgjør mer om hvilken hydraulisk bøyemaskin du trenger enn noen brosjyre: tykkelsen bestemmer tonnasjen, bøyelengden bestemmer bjelken, og batchstørrelsen avgjør om en mekanisk torsjonsstang eller en lukket sløyfe-servoventil er verdt å betale for.
Det korte svaret er at vanlige hydrauliske, torsjonssynkroniserte CNC- og elektrohydrauliske servomaskiner ikke er bedre eller dårligere enn hverandre - de er rettet mot forskjellig arbeid. Tykk plate i lange løp passer til en enkel hydraulisk kantpress med mekanisk dybdestopp. Tynne ark i korte opplag med trange vinkeltoleranser er der servosynkronisering tjener sin pris i oppsetttiden alene. Torsjonsstangen CNC sitter i midten og er maskinen de fleste jobbbutikker faktisk kjøper. Resten av denne artikkelen handler om å bekrefte splittelsen mot dine egne deler.
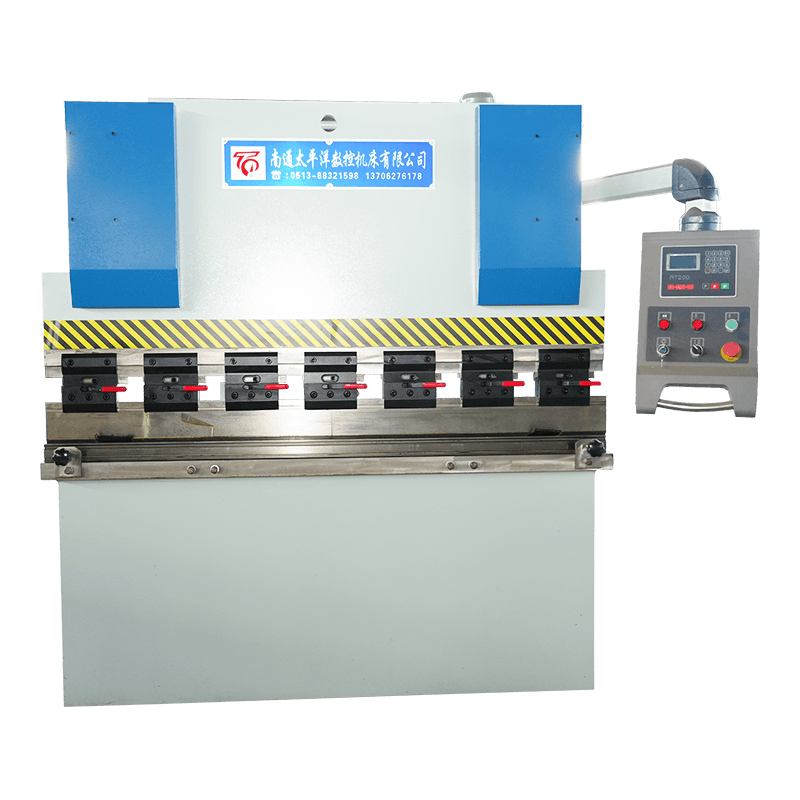
En kantpress er en presse med en uvanlig presis dybdestopp. To siderammer bærer en fast nedre seng som holder formen; to hydrauliske sylindre i øvre del av rammen driver stempelet, som bærer stansen. En pumpe leverer olje gjennom en ventilblokk, stemplet går ned til en programmert posisjon, og bøyningsvinkelen kommer fra hvor langt stansen går inn i dysen. Det er ingen fast "vinkelinnstilling" noe sted i maskinen - bare dybden og materialets respons på det.
Tre ting avgjør om bøyningen gjentas tusen ganger: hvor parallelt stempelet forblir når den går ned, hvor nøyaktig dybden måles, og om bunnen blir kompensert for avbøyningen som bøyekraften forårsaker. Systemtrykket på maskiner av denne typen ligger vanligvis et sted i området 200–300 bar, men trykk er ikke det som styrer kvaliteten – posisjon er.
Parallellisme er der de tre maskinfamiliene skilles. En vanlig hydraulisk maskin holder sylinderen i vater gjennom en mekanisk kobling og faste stoppere; en torsjonssynkronisert maskin binder de to sylindrene sammen med en torsjonsaksel og bruker en CNC-akse for dybde; en elektrohydraulisk servomaskin gir hver sylinder sin egen proporsjonsventil og lineær skala, slik at de to sidene korrigeres uavhengig flere ganger i sekundet.
Denne forskjellen viser seg som oppsettstid og som toleranse på tynne ark. På en torsjonsmaskin betyr endring av materiale eller vinkel nye dybdeverdier og en prøvebøy; på en servomaskin lever disse verdiene i programmet og Y1/Y2 er lukket sløyfe, noe som betyr noe når du kjører 30 forskjellige deler i uken i 1,5 mm ark.
| Funksjon | WC67Y vanlig hydraulisk | WC67K torsjonssynkronisert CNC | WE67K elektrohydraulisk servo CNC |
|---|---|---|---|
| Ram-synkronisering | Mekanisk kobling | Torsjonsaksel pluss mekaniske stoppere | Servoventil pluss lineære skalaer per sylinder |
| Dybdekontroll | Håndhjul eller enkel NC | CNC Y-akse, motorisert | CNC med lukket sløyfe Y1/Y2 |
| Ny del oppsett | Lengst, satt av prøvebøy | Moderat, vinkler lagret i programmet | Korteste, repeterbare verdier |
| Best passform | Tykk plate, enkle profiler, lavt volum | Blandede partier i en generell jobbbutikk | Tynt ark, tette vinkler, gjenta arbeidet |
| Relativ kostnad | Laveste | Midten | Høyest |
Der mellomgrunnen er nok, er torsjonsaksemaskinen vanligvis det fornuftige kjøpet: den håndterer en bred blanding av bløtt stål og rustfritt arbeid, holder vinkelinnstillinger i et program og bærer ikke prisen til et servosystem.
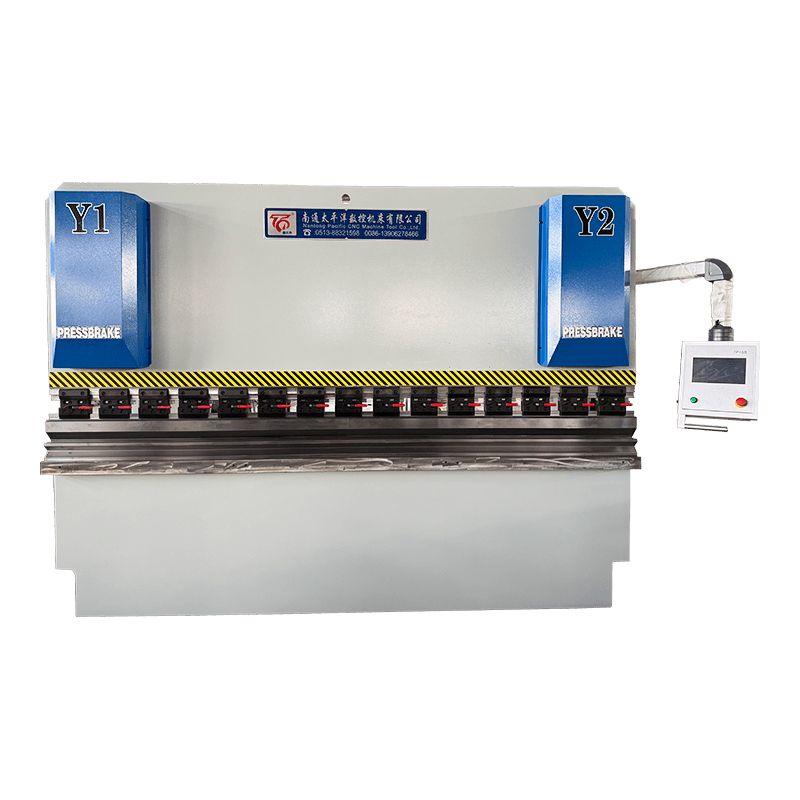
 WC67K torsjonsakse Synkron CNC hydraulisk kantpress En CNC-kantpresse i mellomklassen for blandet stål og rustfritt arbeid, med lagrede vinkelprogrammer og servostyrt bakmåler og slaglengde. Se produkt →
Tonnasje er ikke en smakssak. For luftbøying i bløtt stål er en brukbar butikkformel P (tonn per meter) ≈ 65 × t² / V, der t er platetykkelse og V er dyseåpningen. Det vanlige utgangspunktet er V = 8 × t. En 6 mm plate kjører derfor på en 48 mm dyse og trenger omtrent 49 t/m; over en 3000 mm bøy som er ca. 146 t, så en 160–200 t maskin dekker jobben med en arbeidsmargin.
For butikker som bøyer stort sett tyngre plate i enkle profiler, dekker en konvensjonell hydraulisk maskin med motorisert bakmåler arbeidet uten å betale for servosynkronisering.
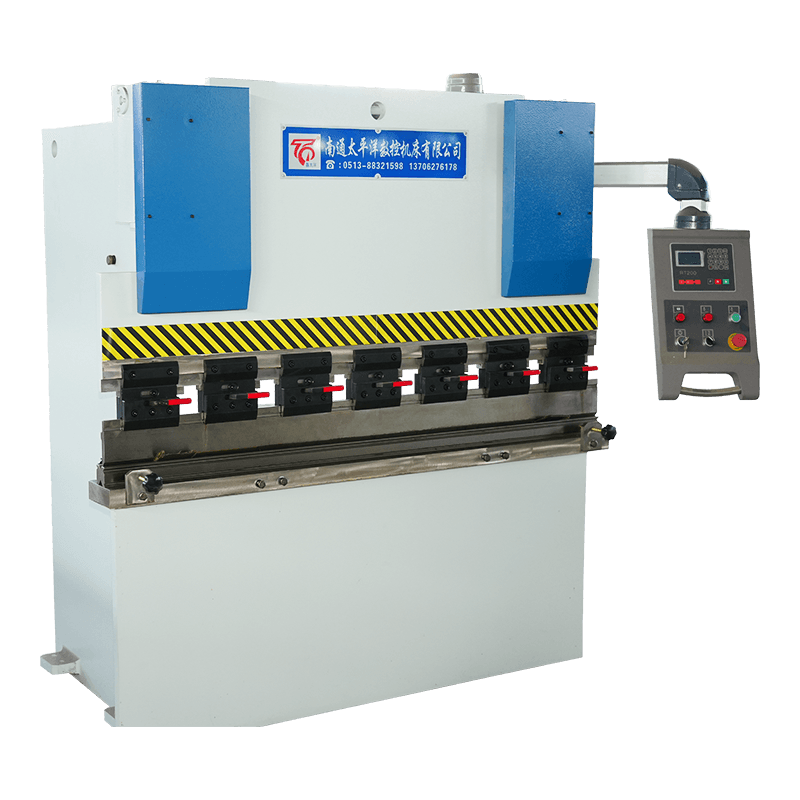 WC67Y Series NC hydraulisk platepresse Kostnadseffektiv NC hydraulisk kantpress for tyngre plate og enkle profiler, med E21 eller RT200 programlagring og valgfri manuell kompensering. Se produkt →
De fleste vinkelklager spores tilbake til fire årsaker, og bare én av dem er maskinens kontrollsystem. Den første er avbøyning: under belastning bøyer rampen seg oppover i midten og sengen bøyer seg nedover, slik at en bøyning i full lengde kommer ut dypere i midten enn i endene. Kroning - et sett med kiler eller hydraulisk kompensasjon i sengen - er standardløsningen, og den bør være på spesifikasjonslisten din hvis du rutinemessig bøyer deg nær full kapasitet.
Det andre er materialvariasjon. Platetykkelsestoleranser betyr at to ark fra forskjellige spoler kan bøyes forskjellig på samme ramdybde, og derfor trenger luftbøying alltid et prøvestykke ved starten av en batch. Den tredje er tilbakefjæring, som øker med strekkfasthet - rustfrie og høyfaste lavlegeringskvaliteter fjærer tilbake merkbart mer enn bløtt stål og trenger enten overbøyning eller vinkelkorrigering. Den fjerde er oljetemperaturen: en maskin som går kald om morgenen og varm om ettermiddagen kan drive dersom dybdeverdien ikke kompenseres i kontrollen. På en servosynkronisert maskin korrigeres denne driften kontinuerlig; på en torsjonsmaskin er det ikke det.
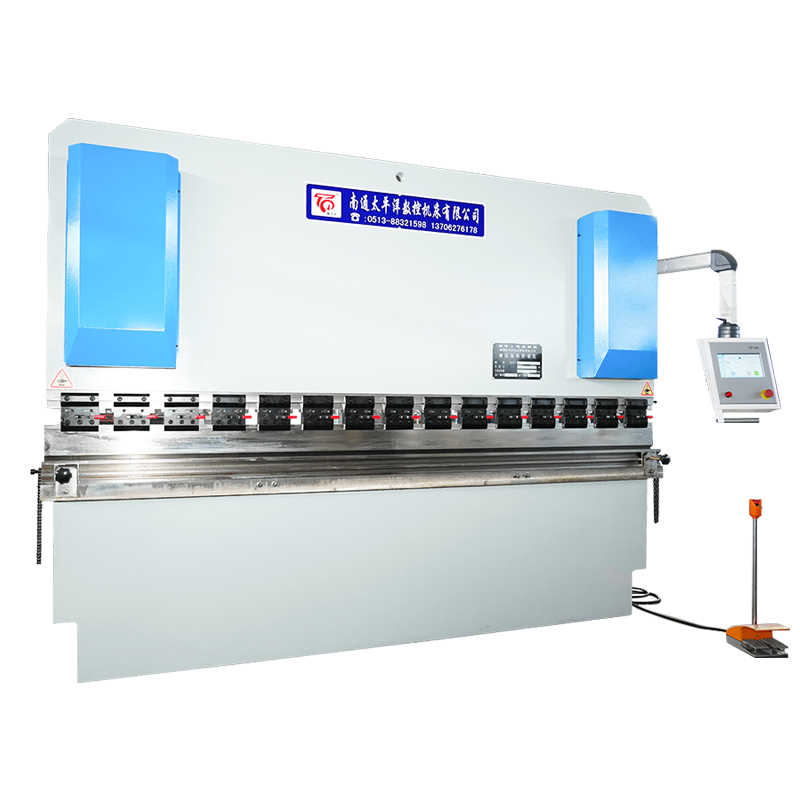
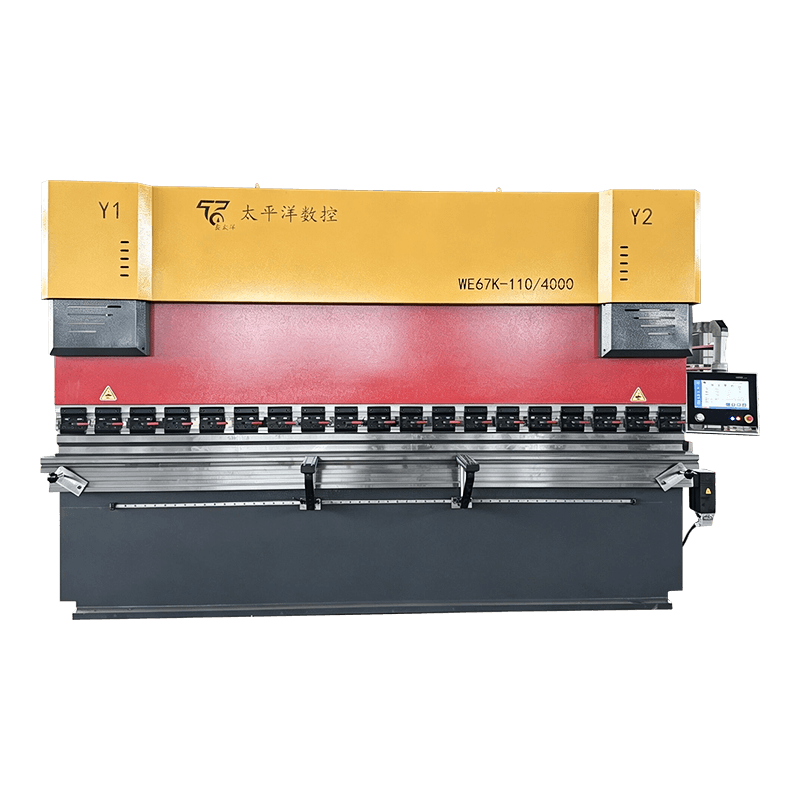 WE67K Elektrohydraulisk Servo CNC kantpress Høypresisjon servosynkronisert kantpress med flerakset bakmåler og kontinuerlig korreksjon for jevn bøyenøyaktighet over arbeidslengden. Se produkt →
Hydrauliske kantpresser svikter på forutsigbare steder, og nesten alle de dyre feilene starter som billige. Den hydrauliske kretsen, synkroniseringen og bakmåleren står for flertallet av uplanlagte stopp, og en kort ukentlig rutine fanger opp de fleste før de blir en produksjonsstans. Vår vedlikeholdsguide for hydraulisk bøyemaskin dekker hele timeplanen; dette er de fem tingene som er verdt å gjøre først.
To maskiner med samme tonnasje og bøyelengde kan være svært forskjellige kjøp, fordi overskriftsnummeret ikke sier noe om kontrollen, kroningen eller akseptprøven. Sett følgende på papir før du sammenligner priser.
| Vare | Hva skal oppgis | Hvorfor det betyr noe |
|---|---|---|
| Nominell kraft | Tonnasje ved oppgitt dyseåpning og materialstyrke | Forhindrer overbelastning når du senere monterer en smalere dyse |
| Bøyelengde | Bøyeposisjoner i full lengde og utenfor midten | Rammeavbøyning er verst i endene |
| Vinkel repeterbarhet | Antall testbøyninger og toleransen akseptert | Den eneste sjekken som gjenspeiler reell produksjon |
| Sikkerhet | Lysgardin, tohåndskontroll, avlastningsventilbeskyttelse | Lovkrav og operatørbeskyttelse |
| Dokumentasjon | Hydraulisk skjema, koblingsskjema, parameter backup | Kutter feilsøkingstiden til det halve |
| Reservedeler | Tetningssett, filterelementer, bakmålerkomponenter | Nedetid avhenger av hva som allerede er på hyllen din |
Som referanse bygger Nantong Pacific CNC Machine Tool alle tre arkitekturene – vanlig hydraulisk, torsjonssynkronisert og elektrohydraulisk servo – i Haian, Jiangsu, og eksporterer til Sørøst-Asia, Europa, USA og Midtøsten. Du kan anmelde hele kantpresseområdet sammen med sakser, valsemaskiner og presser, noe som hjelper når en enkelt leverandør må dekke en hel produksjonslinje i stedet for én maskin.
Den hydrauliske delen beskriver drivverket: oljetrykk beveger stempelet. CNC beskriver kontrollen som setter ramdybde, bakmålerposisjon og noen ganger kroning. De fleste moderne hydrauliske kantpresser er CNC i en eller annen form, så de to begrepene overlapper i stedet for å konkurrere.
Bruk P (t/m) ≈ 65 × t² / V for bløtt stål, med V = 8 × t. En 6 mm plate på en 48 mm dyse trenger omtrent 49 t/m, så en 3000 mm bøy trenger omtrent 146 t — en 160 til 200 t maskin dekker den med margin.
Prisen beveger seg med tonnasje, bøyelengde, antall CNC-akser, kroning og verktøy. To maskiner av samme størrelse kan lande langt fra hverandre når servosynkronisering og en 3 1 eller 4 1 aksekontroll er lagt til, så be om et tilbud mot dine egne deltegninger.
Følg produsentens intervall og ta en oljeprøve minst en gang i året. Varme, støv og vann er de vanlige årsakene til tidlig nedbrytning, og filterelementer må normalt skiftes ut oftere enn selve oljen.
Ja, men rustfrie og høyfaste kvaliteter trenger mer kraft og mer tilbakefjæringskompensasjon enn bløtt stål. Dimensjoner maskinen for det hardeste materialet i din forutsigbare arbeidsmengde i stedet for for dagens bløtståljobb.
Lysgardiner eller laserbeskyttelse ved verktøyspalten, tohåndskontroll, en avlastningsventil som beskytter den hydrauliske kretsen mot overbelastning, og mekaniske stopp på stempelet. Bekreft at maskinen har den sertifiseringen som kreves i ditt marked før den sendes.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode