Oct 21, 2026
La oss si at du siterer tretti skjell, 3000 mm lange og 12 mm tykke i bløtt stål. Maskinen som avgjør om den jobben tjener penger er ikke den med størst skjerm på kontrollpanelet. Det er den som kan forhåndsbøye begge kantene av platen, slik at den ferdige sylinderen når sveiseren rundt og lukkes i stedet for å bære to flate ender som noen må kutte tilbake og slipe.
Det er det korte svaret: velg rullgeometri og formingskapasitet først, og kjøp kontrollsystemet som repeterbarhetslaget på toppen av dem. En CNC-plate-rullemaskin tjener seg ved å reprodusere et resultat, ikke ved å lage et. Det som følger forklarer hva kontrollen kan og ikke kan gjøre, hvordan de tre vanlige rullekonfigurasjonene er forskjellige, og hvilke tall det er verdt å kreve av en byggherre før du signerer.
En platerullemaskin har svært få bevegelser. De nederste rullene går opp eller ned; på en firerullsmaskin går siderullen inn og ut; rullene roterer. Det er ingen verktøybane å interpolere, og det er grunnen til at kontrollen på en rullemaskin sitter nærmere et posisjoneringssystem enn den fleraksede CNC-en på en kantpress.
I praksis betyr CNC her numerisk kontrollert posisjonering av de lineære aksene, vanligvis servo- eller proporsjonalventiler med posisjonstilbakemelding, pluss en skjerm som lagrer rulleposisjoner som programmer. På en mekanisk trerullsmaskin gjøres samme justering med håndhjul og skala.
Utbetalingen vises ved gjentatt arbeid. Det første skallet i en batch er alltid et prøvestykke, fordi tilbakespring endres med tykkelse, flytestyrke og jevnt varmetall. Når rulleposisjonene er funnet og lagret, kommer brikkene to til tretti ut til samme diameter med langt mindre operatørvurdering, noe som betyr mye i butikker med høy personalomsetning.
Det CNC ikke gjør er å lage pre-bending geometri. Hvis maskinen ikke kan klemme og bøye platekantene, vil ingen kontroller bli en ekte sylinder. Den evnen kommer fra rammen, rullediametrene og avstanden mellom rullene.
Butikker som sammenligner design kan se mekaniske, hydrauliske og fire-ruller alternativer side om side i plate rullende maskin serie .
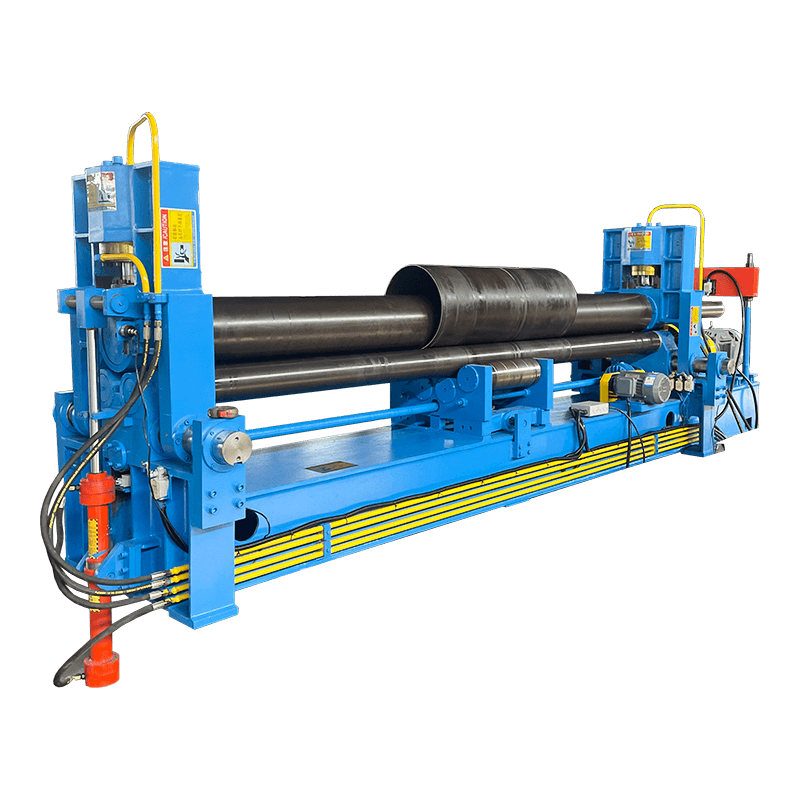 W11S-serien 3-ruller universell hydraulisk rullemaskin Se gjennom dette hydrauliske alternativet med tre valser for platevalsing, med forbøyningsteknologi, CNC-kontroll og spesifikasjoner for sylindrisk, konisk og multiradiusforming. Se produkt →
Fjern salgsspråket og de tre vanlige konfigurasjonene er forskjellige i ett fysisk faktum: hvordan platekanten er forhåndsbøyd.
En symmetrisk trerullsmaskin har to faste bunnruller og en topprull som beveger seg rett ned. Det er den enkleste og billigste måten å rulle et skall, og det er fortsatt arbeidshesten i mange jobbbutikker. Fangsten er i endene. Listen som sitter mellom de to nederste rullene blir aldri bøyd, så for å forhåndsbøye bakkanten må operatøren ta platen ut, snu den og mate den igjen. På et tungt skall er det krantid.
En universal trerullsmaskin legger til bevegelse til topp- eller bunnrullene slik at en forhåndsbøyd kant kan passere gjennom. Begge kanter er da forhåndsbøyd i ett oppsett, og håndteringstiden som spares overstiger vanligvis prisforskjellen.
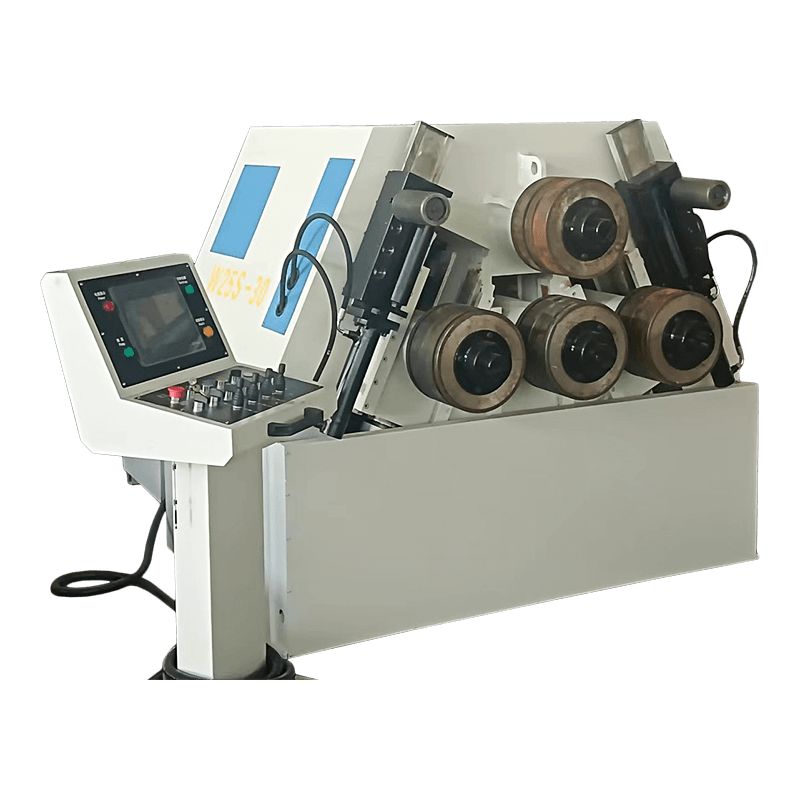
En firerullsmaskin bruker den fjerde siderullen til forhåndsbøying. Platen forblir fastklemt mellom topp- og bunnrullene, begge kantene bøyes i samme pass, og ingen snur platen. Geometrien lar også det ferdige skallet komme nærmere den øverste rullediameteren, noe som forkorter den ubøyde stripen som er igjen ved sømmen.
| Hensyn | Symmetrisk trerull | Universal tre-rull | Firerull |
|---|---|---|---|
| Forbøying av kant | Trenger gjenfôring eller separat presse | Begge kanter i ett oppsett | Begge kanter i en omgang, plate holder seg fastklemt |
| Platehåndtering | Høyest | Middels | Laveste |
| Typisk passform | Tynn plate, små partier, stramt budsjett | Blandet arbeid, mellomstore partier | Lange skall, rustfritt, gjentatte partier |
| Relativ maskinpris | Laveste | Middels | Høyest |
| Operatørferdigheter etterspurt | Høy | Middels | Senk når programmer eksisterer |
Illustrativ sammenligning basert på maskinkonfigurasjon, vurdert på en skala fra 1 til 5. Det er ikke målte produksjonsdata.
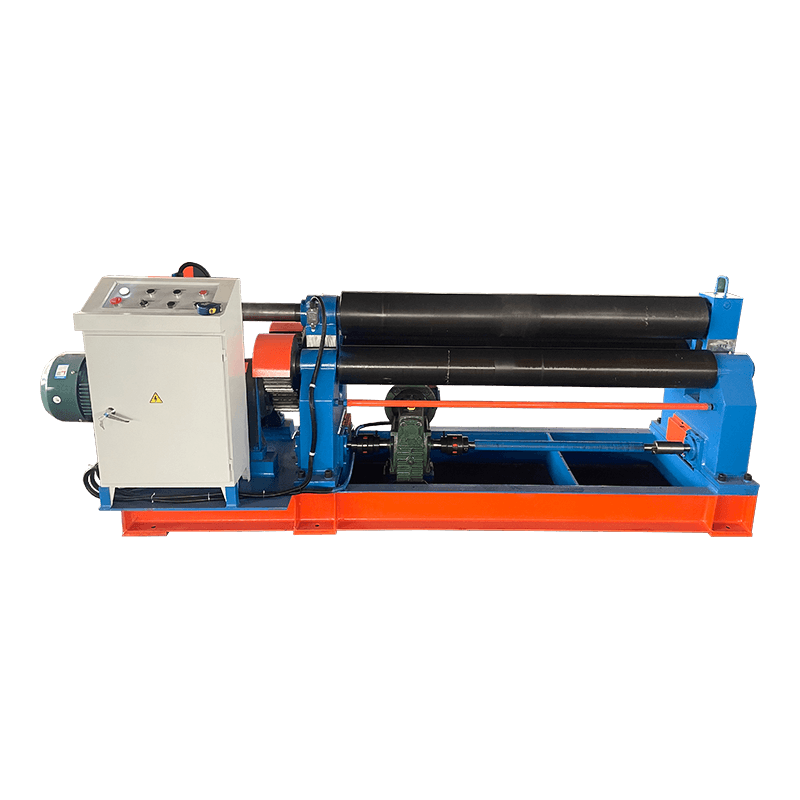 W11-serien 3-rullers symmetrisk mekanisk platerullemaskin Mekanisk alternativ med tre ruller for sylindrisk bøying og buebøyning, med symmetrisk design, RGS-nøyaktighet, MCS-lagre og tiltbare sideruller for konisk arbeid. Se produkt →
Geometri med fire ruller: siderullen forbøyer kanten mens topp- og bunnrullene holder platen fastklemt.
De fire rullene er kun den synlige delen av prisen. Under dem sitter en sveiset stålramme som må motstå skillekraften som rullene genererer; på en maskin vurdert til 12 mm x 3000 mm, går denne kraften opp i hundrevis av tonn. Rammeavbøyning forsvinner ikke. Den viser seg i den ferdige delen som en tønneform som er fetere i midten enn i endene, og det er derfor byggherrer kroner rullene eller monterer kronesystemer på de større modellene.
De andre kostnadsdriverne er rulleflate, hydraulikk og kontroll. Ruller er normalt induksjonsherdet mot slitasje og kan forkrommes for rustfritt arbeid der overflatemerking er viktig. Ventilene og styringsmaskinvaren står for en mindre andel av fakturaen enn de fleste kjøpere antar, så det lønner seg sjelden å spare der når du allerede har betalt for en tung ramme.
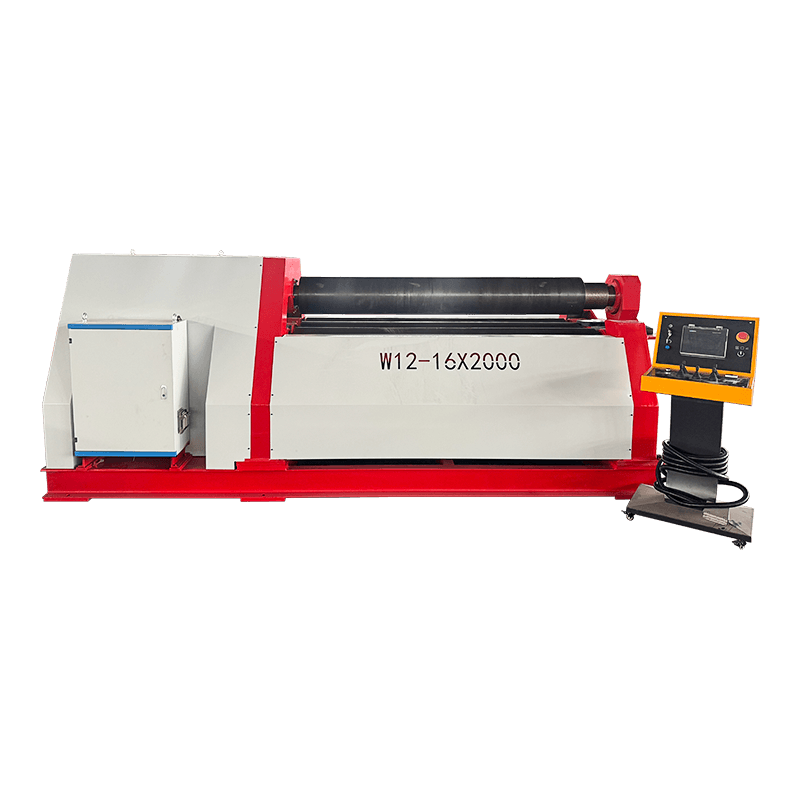 W12-serien 4-rullers hydraulisk platebøye- og rullemaskin Hydraulisk design med fire valser muliggjør forbøying og rulling i ett oppsett, reduserer avfall og forbedrer effektiviteten for sylindriske, koniske og buede arbeidsstykker. Se produkt →
Hver rullende maskin leveres med et kapasitetsbord. Les linjen over nummeret du trenger.
Overskriftstallet er nesten alltid oppgitt i bløtt stål, typisk rundt 400 til 450 MPa strekkfasthet. Rull samme tykkelse i 304 rustfritt, eller i en 700 MPa strukturell kvalitet, og maskinen vil ikke nå den. Be om en reduksjonstabell for stålet du faktisk kjører i stedet for å skalere tallet selv: rullekraften øker med strekkstyrken, og tilbakefjæring og minimumsdiameter beveger seg også med den.
Tre ytterligere tall avgjør om maskinen passer ditt arbeid:
En praktisk detalj: kapasiteten er oppgitt i full bredde. Å rulle en 2000 mm plate på en 3000 mm maskin endrer kraftmønsteret og, på noen design, kronekompensasjonen du trenger for et rundt resultat.
De fleste ubehagelige overraskelsene i denne handelen er ikke sammenbrudd. De er misforhold mellom hva kapasitetsdiagrammet lovet og hva butikken faktisk ruller, og en liste over vanlige problemer med rulleplaten er en nyttig sjekkliste for å kjøre mot dine egne deler før bestillingen går ut.
Q1. Hva brukes en CNC-platevalsemaskin til?
Bøy flat plate til sylindre, kjegler og buede skall ved å føre den mellom roterende ruller. Typisk arbeid inkluderer tank- og fartøyskall, rør- og kanalseksjoner, skipsbyggingspaneler og konstruksjonssøyler.
Q2. Hvor tykk en plate kan en CNC-plate-rullemaskin rulle?
Det avhenger like mye av bredde og materiale som på maskinen. Karakterene er gitt i bløtt stål i full bredde; rustfri og høyfast plate reduserer dette tallet kraftig, så spør etter diagrammet som samsvarer med karakteren din.
Q3. Hva er forskjellen mellom en tre-ruller og en fire-ruller platerullemaskin?
En trerullsmaskin har ingen dedikert forbøyerull, så platen må ofte snus eller mates på nytt for å bøye den andre kanten. En firerullsmaskin bruker siderullen til å forhåndsbøye begge kanter mens platen forblir fastklemt.
Q4. Kan en platevalsemaskin forhåndsbøye uten å etterlate flate ender?
Universalmaskiner med tre og fire ruller kan forhåndsbøye begge kanter, men en kort flat seksjon gjenstår vanligvis. Lengden er satt av den øverste rullediameteren og gapet mellom de nederste rullene, så spør etter den figuren først.
Q5. Hvor mye koster en CNC-platevalsemaskin?
Pris følger kapasitet, rulletall, hydraulikkpakke og kontroll. En mekanisk trerullsmaskin er det billigste inngangspunktet og en full CNC firerullsmaskin den dyreste. Fordi materialreduksjon endrer spesifikasjonen så mye, er et tilbud basert på tallerkenstørrelsen og karakteren den eneste meningsfulle sammenligningen.
Q6. Hvilket vedlikehold trenger en hydraulisk platevalsemaskin?
Kontroller hydraulikkoljenivået og tilstanden, bytt filtre etter planen, hold rulleoverflatene rene og fri for avleiringer for å forhindre merking, smør de bevegelige leddene, og kontroller kalibrering av rulleposisjon med jevne mellomrom, slik at lagrede programmer forblir nøyaktige.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode