
Sep 16, 2026
Når en 6 mm karbonstålplate trenger en presis 90° bøyning med repeterbar nøyaktighet, er en hydraulisk kantpress den eneste maskinen som leverer tonnasjen og kontrollen som kreves. I motsetning til manuell folding eller mekaniske presser, gir hydrauliske systemer full tonnasje gjennom hele slaget, noe som gjør dem ideelle for tykke plater, lange arbeidsstykker og komplekse dyseoppsett. Denne artikkelen forklarer hvordan hydrauliske kantpresser fungerer, sammenligner de to dominerende synkroniseringstypene og veileder deg gjennom nøkkelparametrene du bør vurdere før du kjøper.
Alle hydrauliske kantpresser bruker hydrauliske sylindre for å flytte stempelet (øvre bjelke) nedover. Pumpen skyver olje inn i sylindrene, og genererer kraft som overføres gjennom stempelet til stansen, som presser arket inn i en V-dyse. Den grunnleggende fordelen med hydraulikk er krafttetthet: en kompakt sylinder kan produsere hundrevis av tonn uten den mekaniske tregheten til et svinghjul eller clutch.
Slaghastigheten og posisjonen styres av servoventiler eller proporsjonalventiler. I moderne CNC-modeller kommogerer kontrolleren ventilene til å oppnå en presis bunn-dødsenterposisjon, som kompenserer for oljetemperaturendringer og rammeavbøyning. I følge bransjehåndbøker kan en godt innstilt hydraulisk kantpress holde bøyevinkler innenfor ±0,5° over tusenvis av sykluser.
Mekaniske kantpresser er avhengige av en roterende eksentrisk aksel for å bevege stempelet. De tilbyr høy hastighet, men begrenset slagjustering og risikerer å overbelaste drivverket ved bøying nær kapasitet. Hydrauliske kantpresser har på den annen side et innebygd trykkavlastningssystem: hvis materialet er for tykt eller dysefeilen er ekstrem, åpnes avlastningsventilen, og forhindrer skade på maskinen og verktøyet. Denne sikkerhetsmarginen er kritisk i jobb-butikkmiljøer der materialtykkelsen varierer fra batch til batch.
Alle hydrauliske kantpresser må holde stempelet parallelt med bordet under bøying. To utprøvde mekanismer brukes: torsjonsakse (mekanisk) synkronisering og elektrohydraulisk servosynkronisering. Hver passer til forskjellige produksjonsskalaer og nøyaktighetskrav.
Denne utformingen bruker en torsjonsstang som forbinder venstre og høyre hydraulikksylinder. Når sylindrene beveger seg, tvinger torsjonsstangen begge sider til å bevege seg likt. Systemet er mekanisk robust, krever ingen elektronisk tilbakemelding, og er enkelt å vedlikeholde. Det er det mest kostnadseffektive valget for generell bøying opp til 6 mm platetykkelse. For en pålitelig arbeidshest i denne kategorien 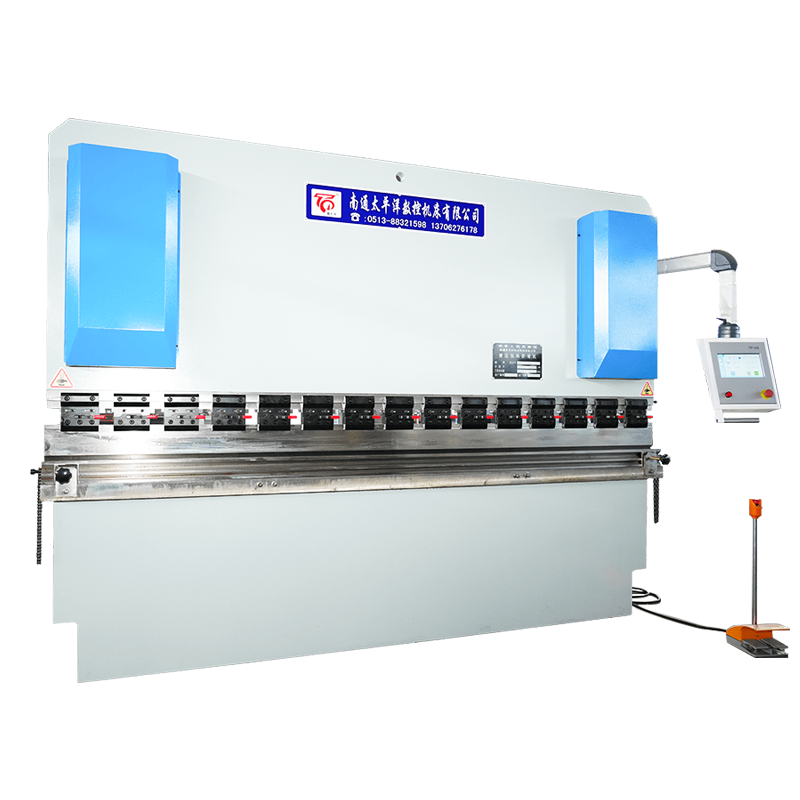 WC67K torsjonsakse synkron CNC hydraulisk kantpress Denne mekanisk synkroniserte kantpressen tilbyr pålitelig parallellitet uten elektronisk tilbakemelding, noe som gjør den til et kostnadseffektivt valg for generell bøying opp til 6 mm tykkelse, ideell for høyvolumproduksjon. Se produkt → tilbyr en velprøvd struktur med en stålplatesveiset ramme analysert av ANSYS stress-programvare.
Her styres hver sylinder uavhengig av en servoventil og en lineær koder. CNC-kontrolleren sammenligner kontinuerlig venstre og høyre ramposisjon og justerer oljestrømmen i sanntid. Dette muliggjør svært høy parallellitet – typisk innenfor 0,02 mm – og lar kronekompensasjon programmeres inn i kontrolleren. Den 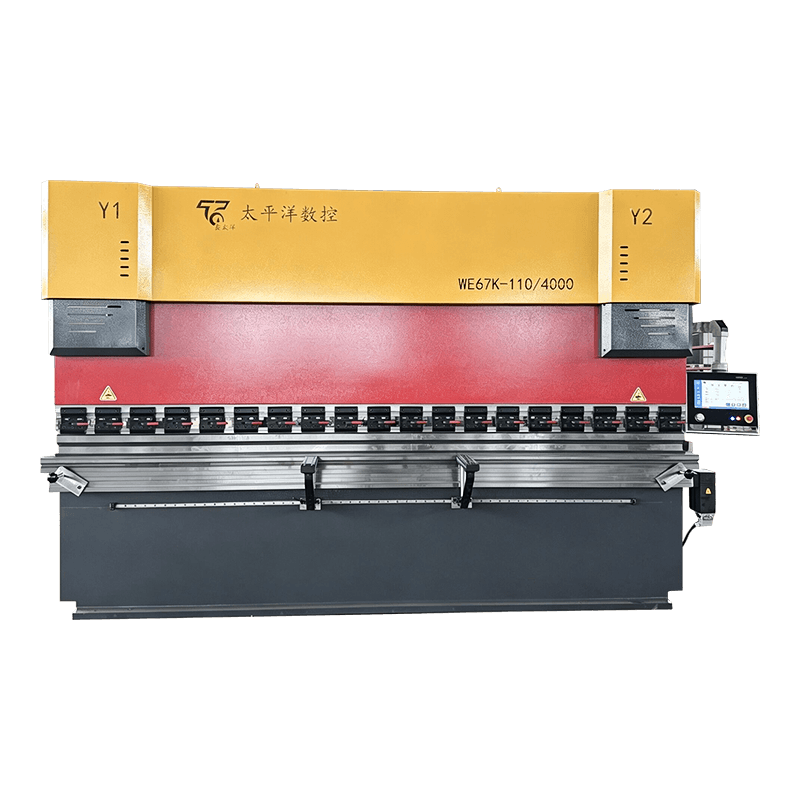 WE67K Elektrohydraulisk Servo CNC Hydraulisk kantpress Med uavhengig servoventilkontroll og lineære koder, oppnår denne modellen parallellitet innenfor 0,02 mm og støtter kronekompensasjon, egnet for romfart og presisjonsarkitektonisk arbeid. Se produkt → er designet for bransjer som krever høypresisjonsbøying over lange arbeidsstykker, for eksempel romfart og arkitektoniske paneler i rustfritt stål.
Begge seriene er tilgjengelige i tonnasjeområder fra 40 til 1000 tonn og kan utstyres med standard eller tilpasset verktøy. Valget avhenger først og fremst av den nødvendige vinkeltoleransen og produksjonsvolum – elektrohydrauliske modeller koster mer på forhånd, men reduserer skrot- og oppsetttiden i høyblandingskjøringer.
Å velge riktig maskin går utover tonnasje. Følgende parametere må samsvare med arbeidsstykkets geometri, materiale og ønsket gjennomstrømning.
| Parameter | Hvorfor det betyr noe | Typisk rekkevidde |
|---|---|---|
| Bøyekraft (tonnasje) | Bestemmer maksimal platetykkelse du kan bøye | 40 – 1000 tonn |
| Bøyelengde | Må dekke det lengste arbeidsstykket du bearbeider | 1,5 – 8 m |
| Slag | Påvirker maksimal høyde på sideflensen | 100 – 400 mm |
| Halsdybde | Avstand fra ramme til stansesenter | 200 – 500 mm |
| Kontrollsystem | 2-akse (Y1 Y2) vs. 4-akse (Y1 Y2 X R) | CNC med berøringsskjerm |
| Bakmåler | Automatisert måler for repeterbare flensbredder | X-akse ± 0,1 mm |
I tillegg til standardparametere, bør du vurdere fleksibiliteten til maskinprodusenten. Produsenter som Nantong Pacific tilbyr ikke-standard design – for eksempel ekstra lange senger eller forsterkede rammer for bøying av rustfritt stål – noe som kan være en fordel når prosjektene dine faller utenfor katalogspesifikasjonene. For mange butikker er 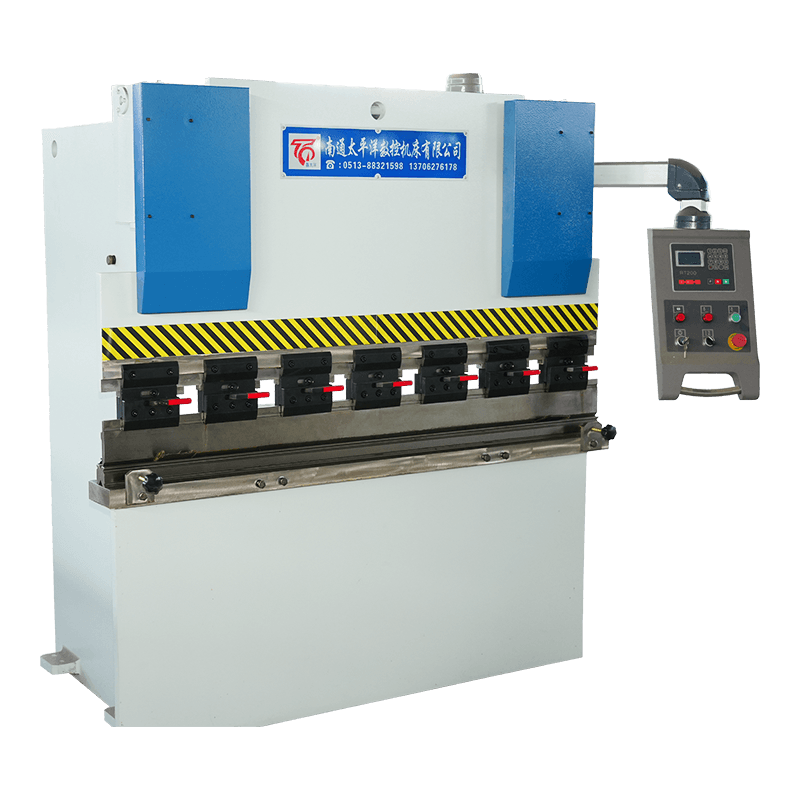 WC67Y Hydraulisk platebøyemaskin En robust NC-kantpresse på inngangsnivå med E21-kontroller og stålsveiset ramme, designet for små til mellomstore verksteder som trenger pålitelig bøying med lite vedlikehold uten avanserte CNC-funksjoner. Se produkt → fungerer som en robust inngangsløsning når CNC-funksjoner ennå ikke er påkrevd.
For en dypere gjennomgang av daglig drift og feilsøking, se vanlige feil på hydrauliske bøyemaskiner og deres løsninger and riktig vedlikeholdspraksis .
Hydrauliske kantpresser er holdbare, men å neglisjere væskekvalitet, tetningstilstand og filterrenhet fører til trykkfall og posisjonsavdrift. En enkel ukentlig sjekkliste – oljenivåkontroll, lekkasjeinspeksjon og testbøyning med kjent dyse – kan forlenge maskinens levetid med år. De hyppigste klagene fra operatøren inkluderer lav stempelhastighet (ofte et pumpe- eller ventilproblem), ujevn bøyning (slitasje på sylindertetningen) og vinkelvariasjon (justering av bakmål eller krone).
Mange av disse problemene kan forebygges med planlagte hydraulikkoljeskift (hver 2000. time eller årlig) og ved å holde styreveiene rene. Hvis du støter på vedvarende problemer, kan feilsøkingsveiledning nevnt tidligere dekker trinn-for-trinn-diagnostikk for hvert symptom.
Sv: Hydrauliske kantpresser bruker oljefylte sylindre for å generere kraft, ideelt for kraftig bøying (> 3 mm plate). Servoelektriske kantpresser bruker kuleskruer drevet av servomotorer, og gir høyere hastighet og energieffektivitet for arbeid med tynne mål.
A: For en bøyelengde på 2 m med en V-dyseåpning på 8× materialtykkelse, kreves det omtrent 80 tonn. Bruk formelen: kraft (tonn) = (lengde × materialtykkelse² × 1,5) / dyseåpning.
A: Ja, men rustfritt stål krever omtrent 50 % mer tonnasje enn bløtt stål med samme tykkelse på grunn av høyere strekkfasthet. Sørg for at maskinens ramme og verktøy er klassifisert for den ekstra kraften.
A: Med riktig vedlikehold kan en hydraulisk kantpresse fungere pålitelig i 20–30 år. Nøkkelfaktorer: regelmessig oljeskift, utskifting av tetninger hvert 5.–10. år og unngå kontinuerlig overbelastning.
A: En bakmåler plasserer arket nøyaktig før hver bøyning. CNC bakmålere automatiserer dette, reduserer oppsetttiden og sikrer repeterbare flensdimensjoner innenfor ±0,1 mm.
A: Ja, spesielt elektrohydrauliske servomodeller med raske ramtilløpshastigheter (opptil 200 mm/s) og automatiske verktøyvekslere. De er mye brukt i bilindustrien og apparater produksjon linjer.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode


