
Sep 23, 2026
En hydraulisk platesaks er ikke bare et verktøy – den er ryggraden i enhver seriøs plateproduksjonslinje. I motsetning til mekaniske alternativer eller laseralternativer, bruker den trykksatt væske feller å generere jevn kraft, og produserer firkantede, gratfrie kanter på materialer opptil 25 mm tykke uten varmepåvirkede soner. I følge bransjedata fra China Forging & Pressing Equipment Association står hydrauliske sakser for over 60 % av industrielle plateskjæreinstallasjoner i produksjon av tungt utstyr, nettopp fordi de kombinerer råkraft med repeterbar nøyaktighet.
En hydraulisk platesaks opererer etter Pascals prinsipp: en elektrisk motor driver en hydraulisk pumpe, som skyver olje inn i en sylinder. Sylinderens stempel påfører kraft på det øvre bladet, som går ned mot det faste nedre bladet for å skjære materialet. Hele syklusen – klemme, kutte, trekke inn – styres av en ventilblokk og ofte av en CNC-kontroller på moderne modeller.
Nøkkelkomponenter og deres roller:
Å forstå disse delene hjelper når du diagnostiserer vanlige problemer som krypende kniver eller ujevne kutt – emner som dekkes i vanlig feilsøking av plateklippemaskin .
Beslutningen kommer ofte ned til tre faktorer: materialtykkelse, produksjonsvolum og kantkvalitet. Nedenfor er en datadrevet sammenligning basert på en undersøkelse av 120 fabrikasjonsbutikker i Nord-Amerika og Europa (Fabricating & Metalworking Magazine, 2025).
Viktige takeaways: Hydrauliske sakser gir de laveste kostnadene per kutt for middels til tykke plater (≥3 mm) samtidig som den produserer null varmeforvrengning. Laser utmerker seg ved komplekse konturer og tynne ark, men driftskostnadene skyter i været når tykkelsen overstiger 6 mm. For de fleste strukturelle konstruksjoner og generelle skjæreapplikasjoner er en hydraulisk platesaks fortsatt den mest økonomiske og pålitelige løsningen.
Hver hydraulisk platesaks faller inn i en av to strukturelle kategorier: giljotin (bevegelig stråle) or svingbjelke . Valget påvirker fotavtrykk, bladklaring og evnen til å håndtere tung plate.
I en giljotindesign beveger det øvre bladet seg vertikalt inne i styreskinnene, noe som sikrer en konstant skråvinkel. Dette tillater kutting av ekstremt tykke plater (opptil 40 mm i noen konfigurasjoner) med mindre forvrengning. Ulempen: rammen er tyngre og krever et dypere fundament. Produsenter som Nantong Pacific tilbyr en 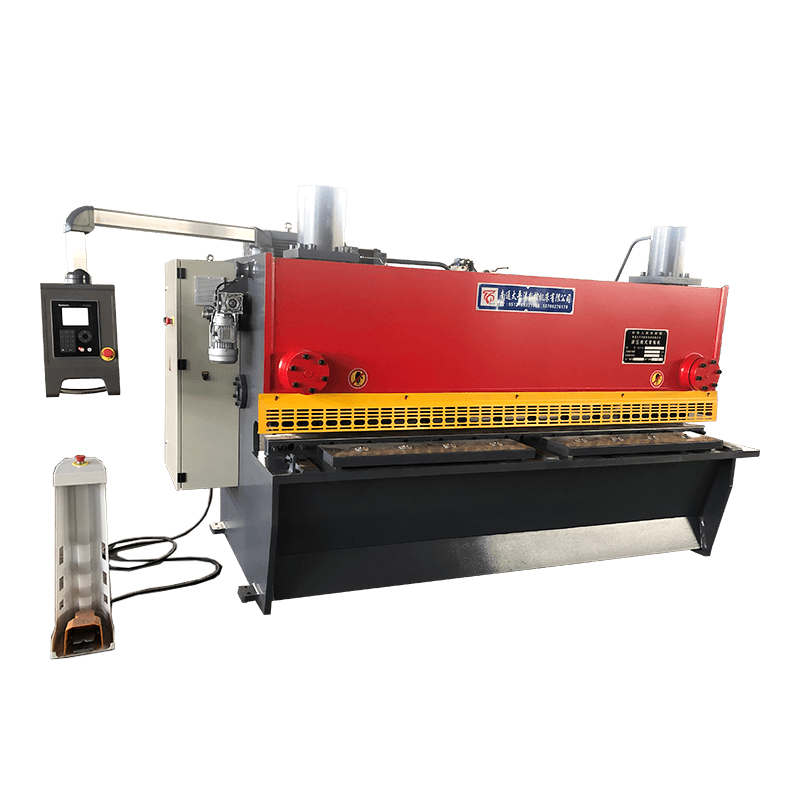 QC11Y/K-serien CNC hydraulisk giljotinklippemaskin Denne giljotinskjæren utmerker seg ved å kutte tykke plater med minimal forvrengning, noe som gjør den ideell for batchproduksjon med programmerbar bakmåler og servokontrollerte nedholdinger. Se produkt → med en programmerbar bakmåler og servostyrte nedholdinger, noe som gjør den ideell for batchproduksjon.
Svingbjelkesaksen beveger det øvre bladet i en bue rundt et dreiepunkt. Dette reduserer rammevekten og forbedrer tilgangen til bladområdet. Den er utmerket for tynnere ark (0,5–16 mm) og trange steder. Den 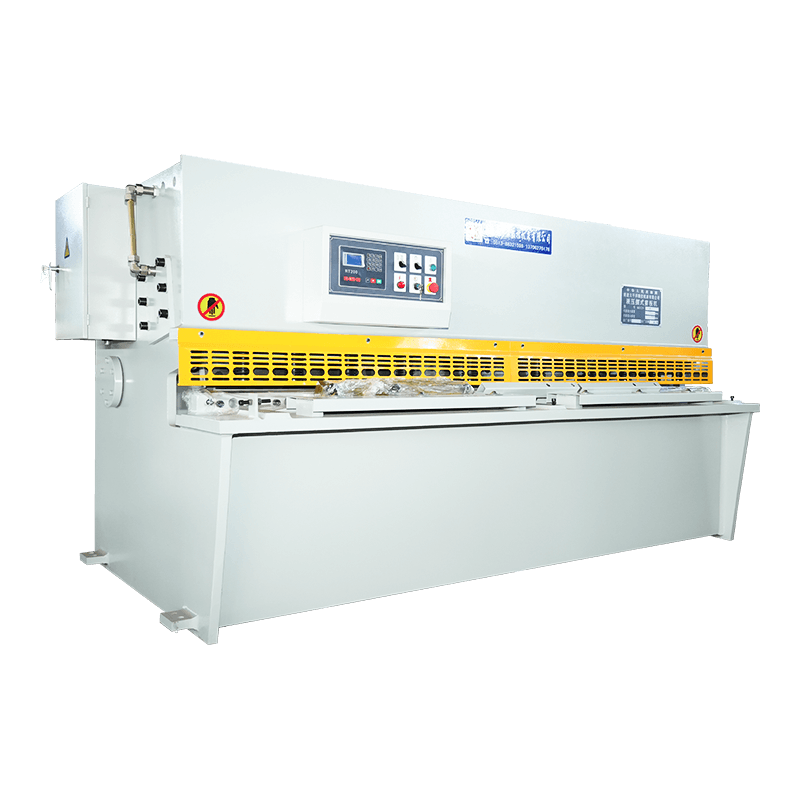 QC12Y/K-serien CNC hydraulisk svingbjelkeklippemaskin Designet for tynne ark (0,5–16 mm), tilbyr denne svingbjelkesaksen høy skjærehastighet, kompakt fotavtrykk og presis CNC-kontroll for lett stålproduksjon. Se produkt → tilbyr høy skjærehastighet og et mindre fotavtrykk, populært i lett stålproduksjon og bilindustri.
| Funksjon | Giljotin (QC11Y/K) | Svingbjelke (QC12Y/K) |
|---|---|---|
| Maks kuttetykkelse (typisk) | 40 mm | 16 mm |
| Justering av bladklaring | Hydraulisk, servostyrt | Manuell eller motorisert |
| Rammevekt | Tung (krever forsterket gulv) | Lettere (standard industrigulv) |
| Kuttehastighet | 5–12 slag/min | 10–20 slag/min |
| Best for | Tung plate, konstruksjonsstål | Plate, lett/middels gauge |
Å velge mellom dem handler ikke bare om maskinen – det handler om materialblanding, gulvplass og forventet gjennomstrømning. For en omfattende oversikt, les vår introduksjon til plateklippemaskiner .
Å veie disse faktorene mot produksjonsvolumet ditt vil veilede deg til riktig spesifikasjon. Mange butikker opplever at en 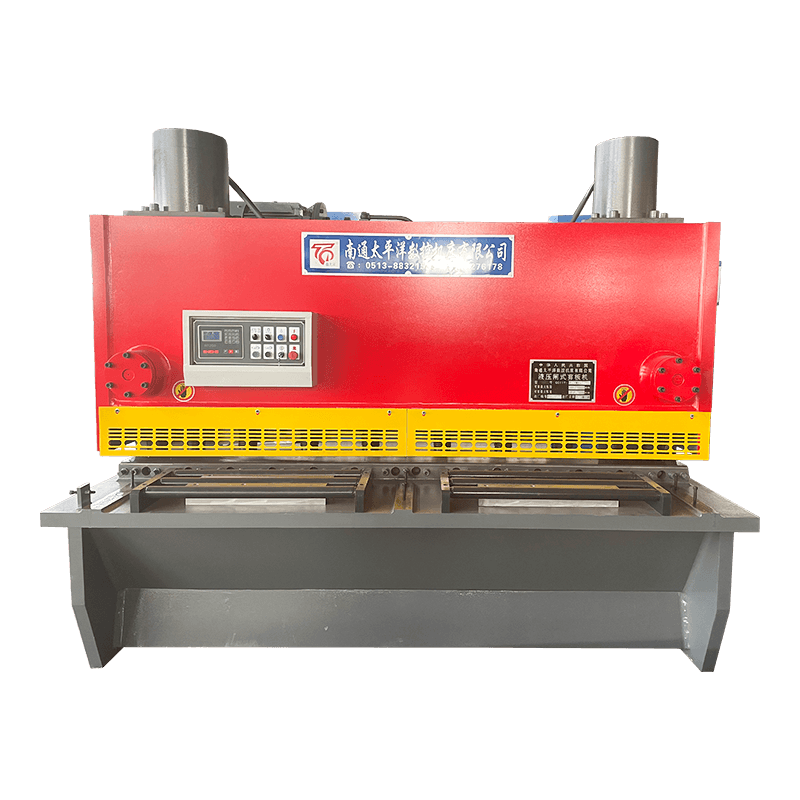 Nantong Pacific - Hydraulisk giljotinleverandør med global rekkevidde Å velge en pålitelig leverandør sikrer kvalitet og service; Nantong Pacific tilbyr et komplett utvalg av klippemaskiner og støtter kunder over hele verden med assistanse fra forhåndssalg til ettersalg. Se produkt → betaler tilbake innen 18 måneder på grunn av redusert skrot og høyere gjennomstrømning.
Riktig vedlikehold dobler levetiden til en hydraulisk saks. Å følge produsentens tidsplan er ikke omsettelig, men her er tre praksiser med stor innvirkning:
For et dypere dykk inn i reparasjonsprosedyrer, se vår guide på vanlige klippemaskinfeil og løsninger .
Q1: Hva brukes en hydraulisk platesaks til?
En hydraulisk platesaks kutter metallplater i nøyaktige bredder eller lengder ved hjelp av et hydraulisk drevet blad. Det er standardmetoden for blanking, trimming og klargjøring av plater for bøying, sveising eller videreforming.
Q2: Hva er forskjellen mellom en giljotin og en svingbjelkesaks?
Giljotinsaks flytter bladet vertikalt og kan kutte tykkere plater (opptil 40 mm). Svingbjelkesakser dreier bladet på et hengsel, og gir raskere hastighet og en lettere ramme for materialer opptil ~16 mm.
Q3: Kan en hydraulisk plateskjær kutte i rustfritt stål?
Ja. De fleste hydrauliske sakser kan kutte rustfritt stål 304/316 opp til 8–12 mm med passende bladklaring og skråvinkel. Noen modeller krever en lavtrykksinnstilling for å unngå arbeidsherding.
Q4: Hvordan velger jeg riktig skjærelengde?
Mål din lengste standardplate pluss 15 % margin. Vanlige størrelser er 2500mm, 3200mm og 4000mm. Underdimensjonering av en skjær begrenser jobbkapasiteten din, mens overdimensjonering øker kostnadene og gulvplassen.
Q5: Hvilket vedlikehold trenger en hydraulisk saks daglig?
Kontroller oljenivået, tøm ut luft fra hydraulikkkretsen, inspiser knivene for sprekker og smør styreskinnene. Test også holdeklemmer og nødstoppknapp.
Q6: Er en CNC-bakmåler verdt investeringen?
Ja for batchproduksjon. En CNC-bakmåler forbedrer repeterbarheten fra ±0,5 mm til ±0,1 mm og reduserer oppsetttiden med 70 %. Det betaler seg selv innen 6 måneder i en high-mix-butikk.
Spørsmål 7: Hvorfor etterlater skjæret en grad på den kuttede kanten?
Grader indikerer sløve kniver, feil klaring (gapet er for stort) eller slitte nedtrekk. Juster klaringen i henhold til materialtykkelsen (vanligvis 5–8 % av tykkelsen) og slip knivene på nytt om nødvendig.
Q8: Kan en hydraulisk plateskjær integreres i en automatisert linje?
Ja. Moderne CNC hydrauliske sakser støtter nettverkskommunikasjon (EtherCAT, Profinet) og kan kobles sammen med spolematere, stablere og bøyeroboter for helautomatiske blankingslinjer.
Relaterte produkter
Kontakt oss
Fabrikkadresse
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu -provinsen, Kina
E -post
Telefon
+86-13906278466
QR -kode


